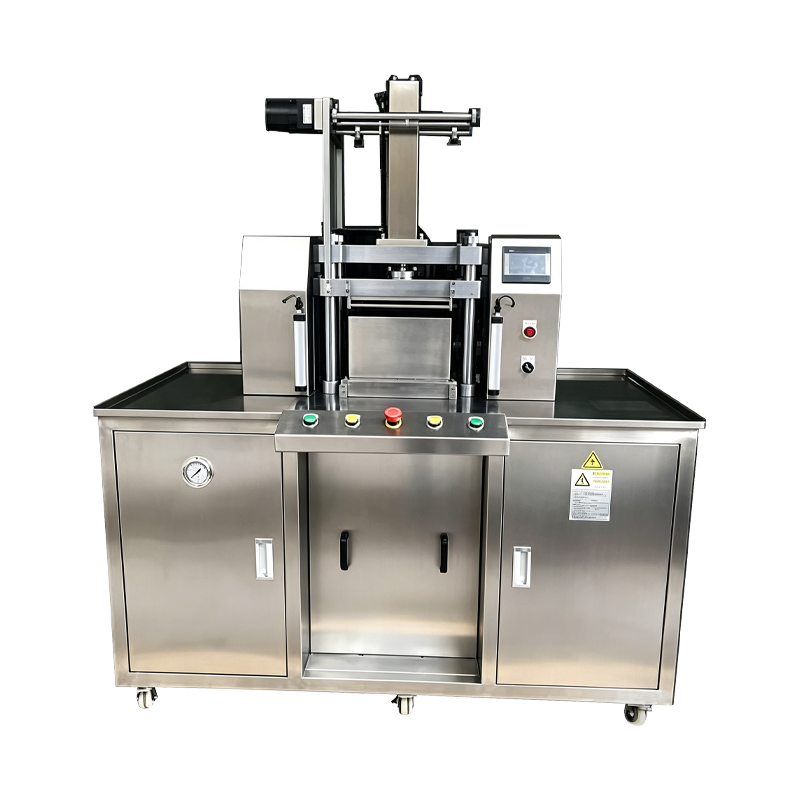
Presă pentru pulbere cosmetică cu mai multe stații
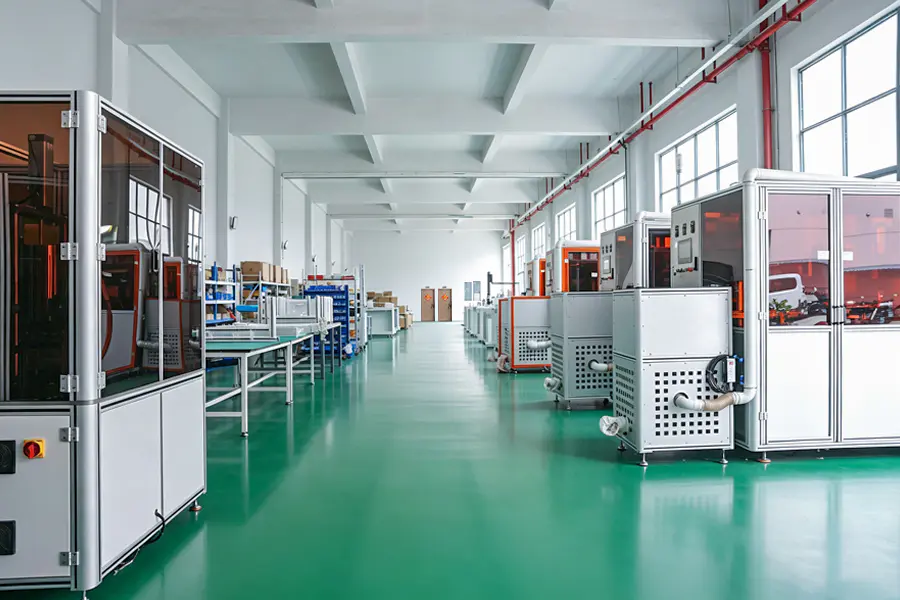
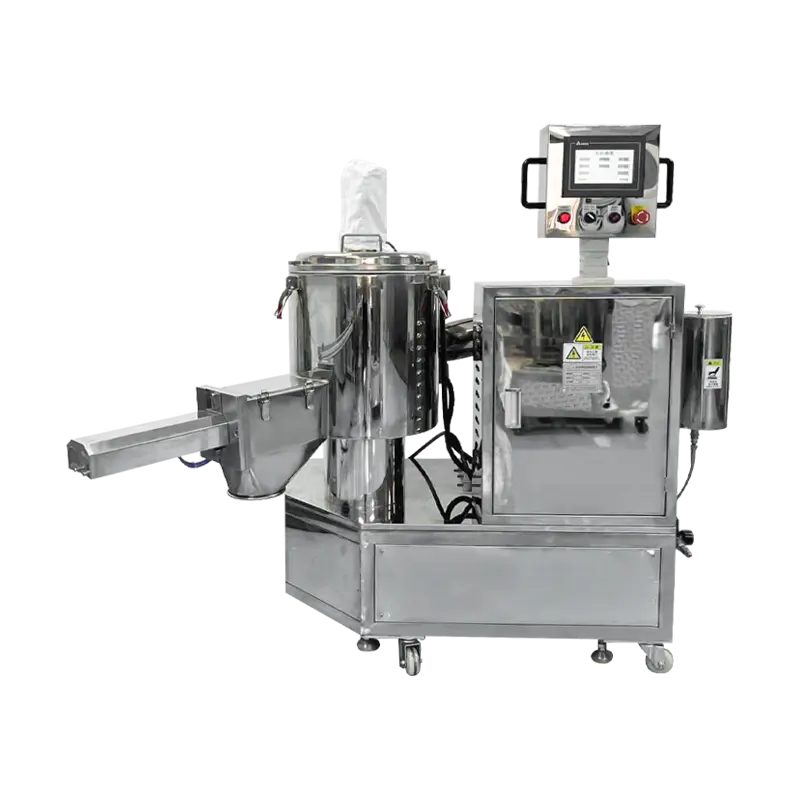
O platformă rotativă de indexare care transportă mai multe stații de presare care funcționează în paralel, permițând compactarea simultană a diferitelor formulări de pulbere, geometrii de tavă sau variante de culoare într-un singur ciclu de producție. Numărul de stații este configurabil, iar fiecare stație menține controlul independent al presiunii și al stației printr-o arhitectură PLC centralizată.
Arhitectura de productie
-
Masă de indexare rotativă
Indexerul servo-acționat poziționează fiecare stație cu repetabilitate în 0,02 mm, susținând funcționarea în ciclu continuu.
-
Control independent al stației
Fiecare stație are propriul cilindru de presare, senzor de presiune și cronometru de oprire, permițând variația rețetei între stații.
-
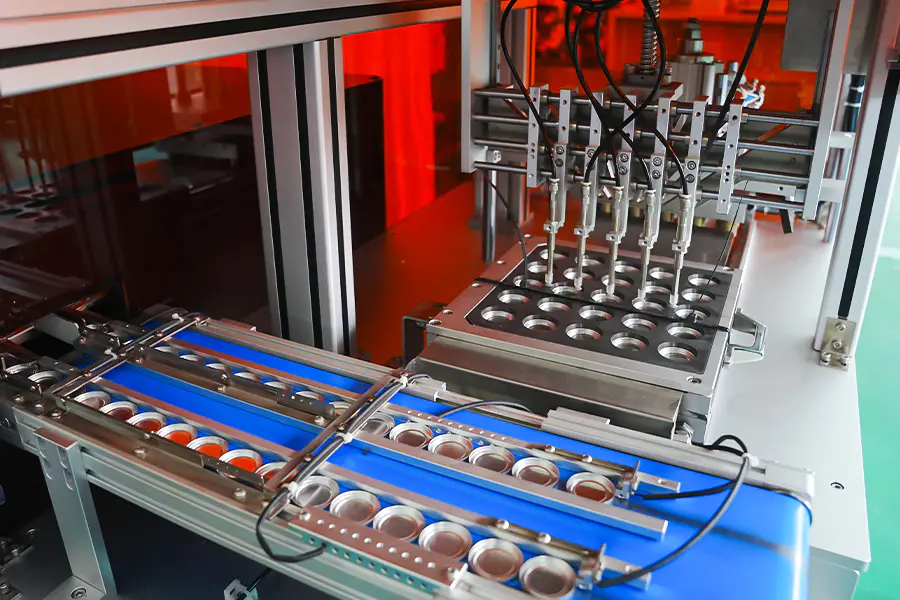
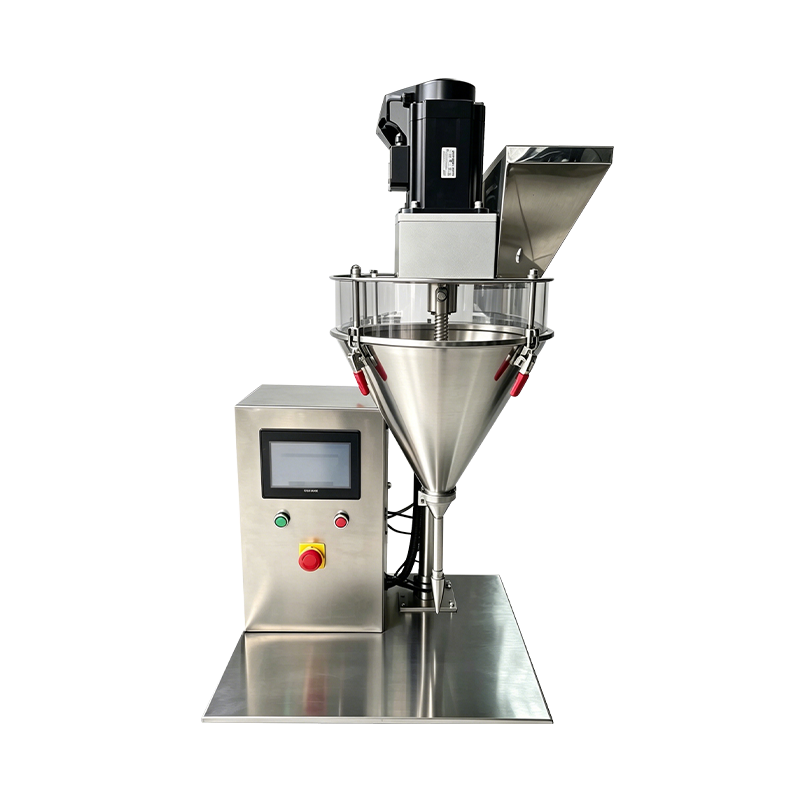
Dozare in linie de pulbere
Umplere cu melc servo sincronizate cu indexul tabelului, precizia de umplere menținută în plus sau minus 0,04 g per stație.
-
Înregistrare centralizată a datelor
Presiunea la nivel de stație, greutatea și numărul de rebuturi stocate pe lot, exportabile prin OPC UA sau CSV.
Capabilități de bază
Conceput pentru producătorii de cosmetice care execută producție multi-SKU pe echipamente partajate.
Funcționarea stației paralele
Apăsați mai multe stații în același timp, astfel încât ieșiți cântare cu numărul de stații, mai degrabă decât cu timpul de ciclu. O configurație cu 8 stații ajunge la 3.600 până la 4.800 de unități pe oră, în funcție de dimensiunea recipientului.
Producție SKU mixtă
Diferitele stații pot rula diferite formulări sau forme de tigaie simultan, permițând producția în loturi mici de mai multe SKU-uri fără schimbarea liniei.
Control independent de rețetă
Presiunea, timpul de așteptare și cursa de ejectare sunt setate pe stație prin intermediul HMI, astfel încât o stație poate apăsa un fard de obraz moale în timp ce altul apasă un iluminator dur.
Standardizarea sculelor
Seturile de perforare și matriță folosesc o interfață comună de montare între stații, permițând schimbul de matrițe între stații fără recalibrare.
Gestionarea în linie a respingerii
Abaterile de greutate și presiune declanșează respingerea la nivel de stație, deturnând tigăile defecte fără a opri masa.
Trasabilitate pe unitate
Fiecare tavă presată este legată de stația, lotul și parametrii de presare, susținând documentația de calitate în aval.
Parametrii tehnici
Valori standard de configurare. Numărul de stații și intervalul de presiune sunt ajustate conform specificațiilor proiectului.
Scenarii de aplicare
Implementat în medii de producție cosmetică în care sunt necesare atât flexibilitatea multi-SKU, cât și volumul de producție.
Palete multicolore
Fiecare stație apasă o nuanță diferită pentru o singură paletă, apoi tabelul se indexează la următorul set de nuanțe, reducând nevoia de linii separate.
Contract de fabricație
Sprijină producția simultană a mai multor SKU-uri pentru clienți într-o singură tură, cu rechemarea rețetelor per stație și documentarea loturilor.
Fond de ten și pudră compactă
Fond de ten cu pudră presată și vase compacte cu pudră la volum mare, cu control al presiunii pe stație pentru diferite durități de nuanță.
Fabricarea pigmentului presat
Compactarea pigmenților presați și a pulberilor minerale în diferite geometrii de tavă, inclusiv formate bombate și teșite.
SKU unic de volum mare
Toate stațiile rulează aceeași rețetă pentru un debit maxim pe un singur produs, ajungând până la 7.200 de unități pe oră.
Producție pilot și extinsă
Numărul mai mic de stații utilizat pentru testele de formulare, apoi scalat la un număr mai mare de stații fără a modifica parametrii procesului.
Întrebări operaționale
Situații comune de producție și întreținere întâlnite de operatorii de linie și inginerii de proces.
Variația de greutate între stații
Recalibrați melcul servo de pe stația afectată utilizând rutina de calibrare HMI. Verificați consistența densității în vrac a pulberii în buncăr și confirmați că șurubul melc nu este uzat. Verificați încrucișat citirea senzorului de presiune al stației cu manometrul principal.
Derivarea poziției de indexare a tabelului
Verificați cuplarea codificatorului servoindexerului pentru a detecta jocul. Verificați că mecanismul de blocare a mesei se cuplează complet la fiecare stație. Rulați ciclul de orientare a indexerului și verificați opritorul mecanic pentru uzură. Confirmați lubrifierea rulmentului rotativ conform programului.
Compactare neuniformă între stații
Comparați curbele de presiune per stație prin ecranul de tendințe HMI. Verificați dacă există scăderi de presiune hidraulică pe anumite stații. Verificați că distanța dintre poanson și matriță este în limitele specificațiilor. Verificați dacă cronometrul de repaus este setat corect pentru fiecare rețetă.
Rata de respingere crește la o stație
Izolați stația rulând un lot de testare cu acea stație ocolită. Inspectați tija de ejecție pentru a depune pulbere sau a urmeze. Verificați punctul zero al senzorului de cântărire și verificați interferența vibrațiilor de la stațiile adiacente.
Timpul de schimbare depășește obiectivul
Standardizați depozitarea sculelor după numărul de stație și rețetă. Seturi de poanson și matrițe pre-etape înainte de începerea schimbării. Utilizați cleme cu eliberare rapidă și verificați dacă toate stațiile folosesc aceeași interfață de montare. Înregistrați pașii de schimbare în rețetă pentru referința operatorului.
Note de integrare
Considerații pentru integrarea liniei, controlul procesului și funcționarea pe termen lung.
Hrănire în amonte
Presa interfață cu sistemele de amestecare și transport a pulberilor din amonte printr-un buncăr tampon. Senzorii de nivel mențin alimentarea constantă a fiecărei stații.
Manipulare în aval
Tigăile presate sunt transferate pe un transportor sau pe un braț robotizat. Presa emite un semnal identificat de stație pentru sortarea și ambalarea în aval.
Înregistrări MES și lot
Datele de producție la nivel de stație pot fi transmise către sistemele MES sau ERP prin OPC UA, susținând trasabilitatea loturilor și raportarea randamentului.
Întreținere preventivă
Programul recomandat acoperă analiza uleiului hidraulic la fiecare 2.000 de ore, inspecția poansonului și matriței la fiecare 500 de ore și calibrarea indexorului la fiecare 1.000 de ore.