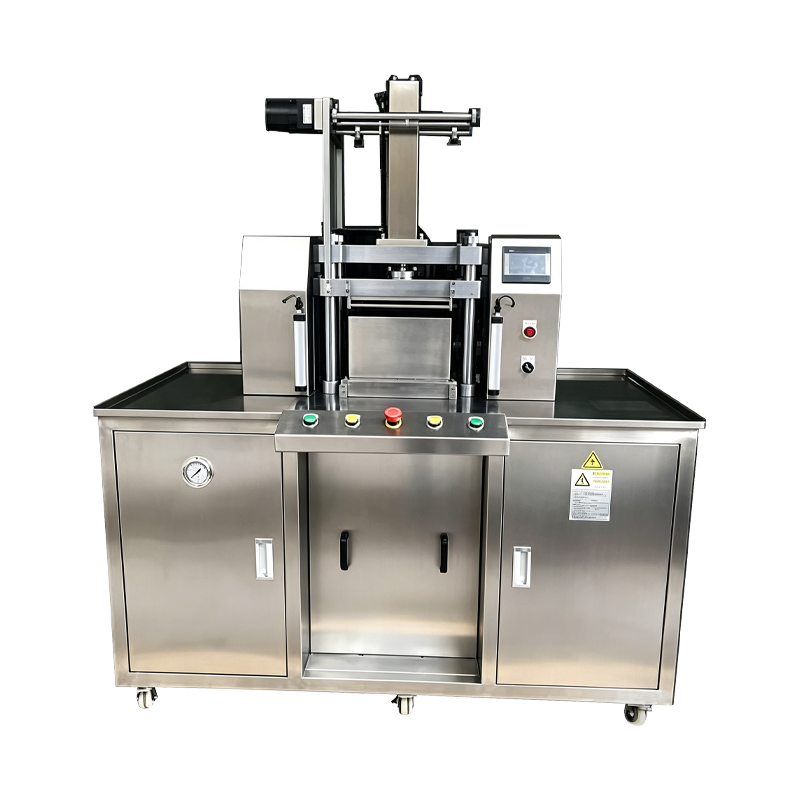
Mașină de presat pentru pulbere cosmetică cu servomotor
O platformă de presare în care cursa de compactare este generată de un ansamblu servomotor și șurub cu bile și nu de un circuit hidraulic sau pneumatic. Poziția, viteza și forța sunt controlate prin intermediul parametrilor de antrenare, permițând modelarea profilului de presare etapă cu etapă. Se aplică compactării pulberilor cosmetice unde repetabilitatea ciclului, precizia forței și documentația procesului sunt cerințe specificate.
Control digital al forței
Forța este generată de cuplul servomotor și verificată de o celulă de sarcină sub placa matriței, astfel încât valoarea de presare este definită în software, mai degrabă decât printr-o setare a regulatorului de presiune.
Repetabilitate profil
Fiecare etapă a profilului de presare este stocată în rețetă, iar motorul reproduce aceeași curbă de mișcare de la ciclu la ciclu, indiferent de durata producției.
Captarea datelor de proces
Poziția, viteza, cuplul și forța sunt înregistrate la o rată de eșantionare fixă pentru fiecare ciclu, iar datele curbei sunt stocate în înregistrarea lotului pentru revizuire.
Profil de presare servo
Cursa este împărțită în etape programabile, fiecare având propria viteză, poziție și forță țintă.
Etapa 1
AbordareBerbecul coboară cu o viteză definită până la o poziție chiar deasupra suprafeței pulberii. Viteza de apropiere este setată mai mare pentru cicluri scurte și mai mică pentru sculele în relief.
Etapa 2
ContactViteza este redusă la punctul de contact pentru a limita impactul asupra patului de pulbere și pentru a păstra geometria marginii vasului la începutul compactării.
Etapa 3
CompactareForța crește la valoarea țintă cu o rată controlată. Gradientul de compactare este stabilit pe formulare pentru a controla distribuția densității prin turtă.
Etapa 4
ȚineForța este menținută într-o bandă de toleranță pentru un interval definit, permițând matricei de pulbere să se așeze și liantului să curgă între particule.
Etapa 5
EliberareForța este redusă treptat, mai degrabă decât eliberată instantaneu. Eliberarea treptată reduce diferența de presiune dintre punch și suprafața tortului.
Etapa 6
RetrageRam revine la poziția de sus la o viteză stabilită, curățând zona matriței pentru etapa de ejectare și următorul ciclu de umplere.
Conducerea și măsurarea
Componente care determină precizia forței și repetabilitatea ciclului.
Servomotor
Servomotor de curent alternativ pentru sarcina de presare continuă. Ieșirea cuplului este mapată la forța de apăsare prin pasul șurubului cu bile, iar unitatea menține cuplul într-o buclă închisă în timpul etapei de reținere.
Șurub cu bile și berbec
Șurubul cu bile preîncărcat transformă rotația în mișcare liniară cu joc redus. Berbecul este ghidat pe șine liniare pentru a limita deformarea laterală sub sarcină și pentru a menține alinierea poansonului în toleranță.
Celulă de sarcină
Celula de sarcină cu tensiometru montată sub placa matriței măsoară forța reală de presare. Semnalul este eșantionat continuu și comparat cu ținta rețetei în timpul etapelor de compactare și de reținere.
Codificator de poziție
Codificatorul absolut de pe servomotor oferă feedback privind poziția ram cu rezoluție înaltă. Valorile de poziție definesc tranzițiile de etapă și sunt înregistrate cu curba forței pentru fiecare ciclu.
Date tehnice
Valori standard ale cadrelor. Domeniul de forță, cursa și sculele sunt definite pentru fiecare aplicație.
Cazuri de producție aplicată
Formate de produs și condiții de proces potrivite pentru presare servo-acționată.
Compacte cu pigmenti densi
Formulările care necesită un gradient de compactare definit beneficiază de controlul nivelului de etapă, care reduce acoperirea tăvilor cu densitate mare.
Compacte cu mai multe straturi
Etapele secvenţiale de umplere şi presare cu profile distincte produc turte cu două sau trei straturi cu densitate controlată a stratului intermediar.
Fond de ten cu pudră
Pulberi bogate în lianți presate cu eliberare treptată pentru a limita crăparea suprafeței și pentru a îmbunătăți stabilitatea marginilor tigaii.
Format Pan în relief
Modele de relief și logo păstrate prin viteza de contact redusă și gradient de compactare controlat.
Preformă de tort copt
Prăjituri de format mare presate cu forță moderată cu timp de menținere prelungit pentru a stabili o densitate uniformă înainte de etapa de coacere.
Linii de producție reglementate
Medii de proces în care datele de forță și poziție pe ciclu trebuie păstrate pentru documentația lotului și revizuirea abaterilor.
Întrebări frecvente
Întrebări frecvente ridicate în timpul evaluării și integrării liniilor. Selectați o întrebare pentru a extinde răspunsul.
Cum diferă presa servo de presarea hidraulică
Servopresarea generează forță prin cuplul motorului și un șurub cu bile, astfel încât poziția cursei și viteza sunt controlate direct de antrenare. Presarea hidraulică generează forță prin presiunea fluidului, care este eficientă la forță mare, dar mai puțin precisă în poziție. Apăsarea servo este selectată acolo unde sunt necesare repetabilitatea profilului și capturarea datelor la nivel de ciclu.
Profilul de presare poate fi schimbat între produse
Da. Fiecare rețetă de produs stochează propriul număr de etape, pozițiile etapei, vitezele, țintele de forță și timpii de reținere. Rețetele sunt rechemate din HMI, iar schimbarea nu necesită reglarea mecanică a trenului de transmisie.
Ce date sunt înregistrate pentru fiecare ciclu de presare
Forța, poziția, viteza și cuplul de antrenare sunt eșantionate la 1 kHz și stocate pe ciclu. Datele sunt legate de înregistrarea lotului și pot fi exportate prin OPC UA sau CSV pentru revizuirea procesului sau documentația clientului.
Este mașina potrivită pentru aplicații cu forță mare
Cadrul standard acoperă până la 25 de tone. Peste acest interval, presarea hidraulică este specificată în mod normal. Servopresarea este selectată pentru precizie și controlul procesului, mai degrabă decât pentru capacitatea maximă de forță.
Ce întreținere necesită trenul de propulsie
Ungerea șuruburilor cu bile este verificată la intervale definite, de obicei la fiecare 1.000 de ore de funcționare. Șinele de ghidare liniare sunt curățate și re unse la același interval. Calibrarea celulei de sarcină este recomandată la fiecare 12 luni, iar înlocuirea bateriei codificatorului urmează programul producătorului unității.
Cum se comportă mașina în cazul unei întreruperi de alimentare
La pierderea puterii, servomotorul intră într-o oprire controlată și berbecul își menține poziția până când frâna se cuplează. Procedura de recuperare necesită un ciclu de orientare înainte de reluarea producției. Datele ciclului pentru unitatea întreruptă sunt marcate în jurnal.
Sculele pot fi partajate cu mașini hidraulice sau pneumatice
Partajarea sculelor depinde de interfața de montare și de domeniul de forță. În cazul în care se folosește aceeași placă standardizată și domeniul de forță acoperă forța de compactare necesară, seturile de scule pot fi transferate cu valori de joc documentate.
Ceea ce determină ieșirea ciclului pe această platformă
Ieșirea ciclului depinde de lungimea cursei, vitezele etapei, timpul de menținere și dimensiunea panoului. Viteza de apropiere redusă și timpul de reținere prelungit scad rata de ieșire, în timp ce profilele scurte pe tăvile puțin adânci produc o putere mai mare. Tarifele reale sunt verificate în timpul testării de acceptare din fabrică.
Referință pentru abaterea procesului
Situații observate în timpul servopresării și acțiunile corective corespunzătoare.
Curba de forță se abate de la profilul stocat
Examinați curba față de profilul de referință din HMI. Verificați semnalul celulei de sarcină pentru deplasare față de un instrument de referință. Confirmați că greutatea de umplere cu pulbere este în limitele toleranței și verificați starea de lubrifiere a șuruburilor cu bile.
Servoacționarea raportează suprasarcina de cuplu
Verificați dacă există obstrucții mecanice în zona matriței și confirmați că berbecul se mișcă liber prin cursă. Verificați că ținta de forță nu a fost setată peste valoarea nominală a cadrului. Verificați șurubul cu bile și șinele de ghidare pentru contaminare sau lubrifiere insuficientă.
Repetabilitate de poziție variază peste o tură
Confirmați că răcirea carcasei unității funcționează și că temperatura ambiantă se încadrează în specificație. Verificați cuplarea codificatorului pentru a nu exista joc. Rulați ciclul de orientare și comparați valorile poziției cu înregistrarea de punere în funcțiune.
Durata ciclului depășește ținta rețetei
Examinați setările vitezei etapei în raport cu rețeta. Verificați frecarea mecanică în ghidajul pistonului și verificați că intervalele de lubrifiere au fost respectate. Confirmați că sistemul de acţionare nu este într-un mod de limitare a cuplului în timpul etapei de compactare.
Marginile pan se crăpă după compactare
Reduceți gradientul de compactare în stadiul afectat pentru a încetini creșterea forței. Extindeți timpul de reținere cu 0,5 până la 1 secundă. Verificați distanța dintre poanson și matrițe și confirmați că conținutul de umiditate al pulberii rămâne în intervalul recomandat.
Datele ciclului lipsesc din jurnalul de lot
Verificați legătura de comunicație dintre PLC și sistemul de înregistrare a datelor. Verificați spațiul de stocare pe dispozitivul de înregistrare. Confirmați că contorul de cicluri nu a fost resetat și inspectați ceasul PLC pentru sincronizare cu rețeaua instalației.
Note de integrare
Factori care afectează instalarea, utilitățile și performanța pe termen lung.
Calitatea puterii
Servoacționarea beneficiază de o alimentare stabilă cu distorsiuni armonice scăzute. Acolo unde alimentarea instalației prezintă variații semnificative, se recomandă un reactor de linie sau un filtru activ pentru a proteja electronica de antrenare.
Podea și vibrații
Mașina necesită o podea plană cu puncte de ancorare conform desenului de instalare. Tampoanele de izolare reduc transmiterea forței de reacție în echipamentele din jur și îmbunătățesc stabilitatea poziției.
Răcirea cabinetului
Carcasa de unitate este răcită cu aer și necesită spațiu liber pentru fluxul de aer în jurul carcasei. Temperatura ambientală la admisia cabinetului ar trebui să rămână în cadrul specificațiilor unității pe tot parcursul schimbului.
Rețea și date
Controlerul acceptă exportul OPC UA și CSV. Configurația rețelei este definită în timpul punerii în funcțiune pentru a se potrivi cu MES al fabricii sau cu arhitectura istorică, cu identificatorii de lot mapați la înregistrările de producție.