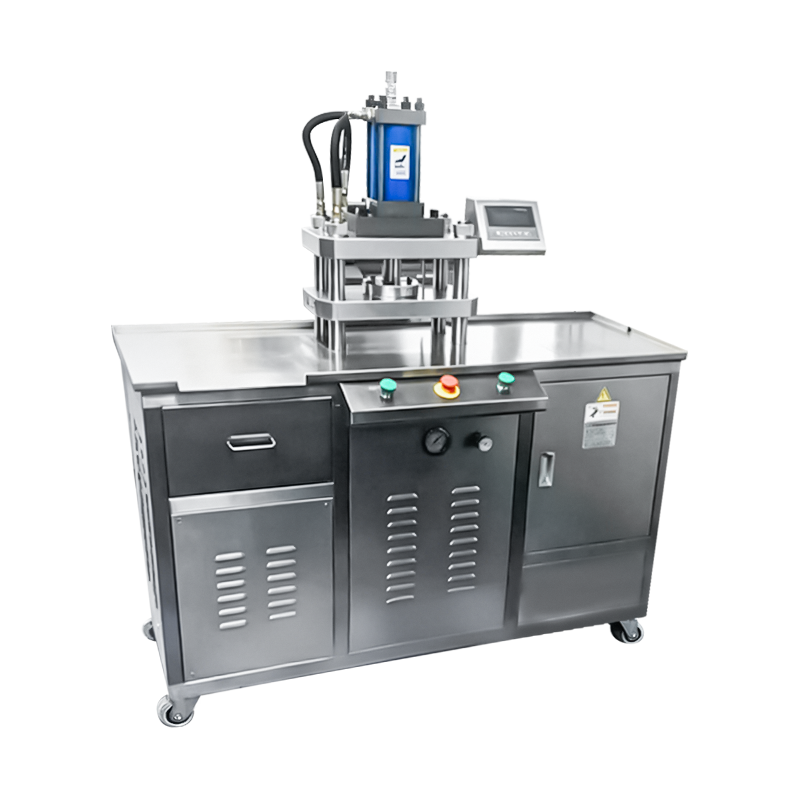
Mașină pneumatică de presare a pulberilor cosmetice
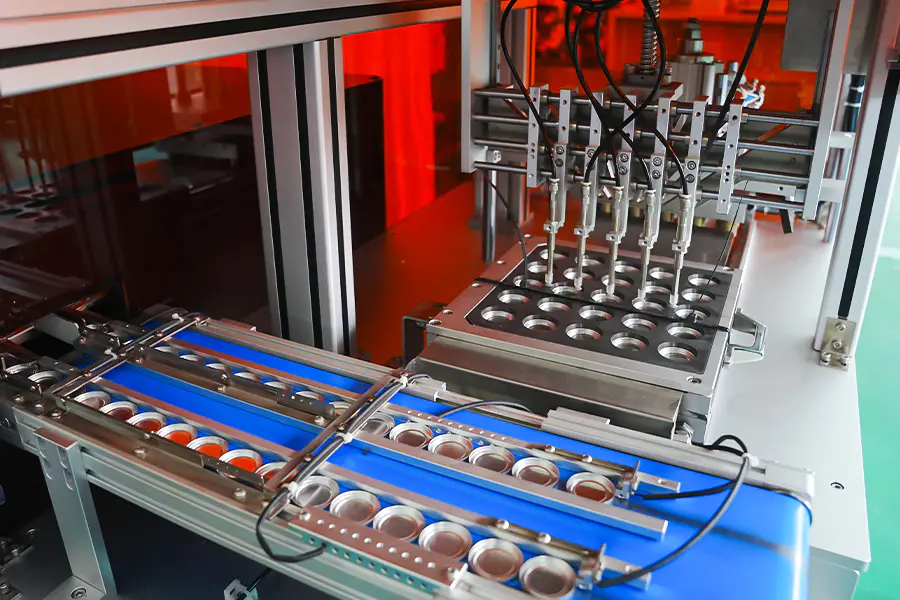
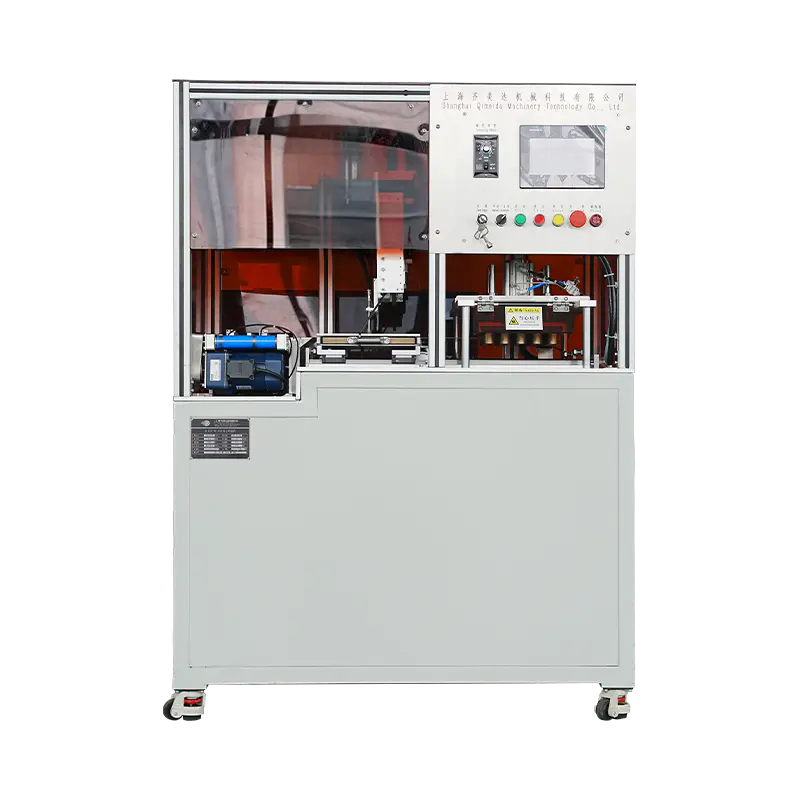
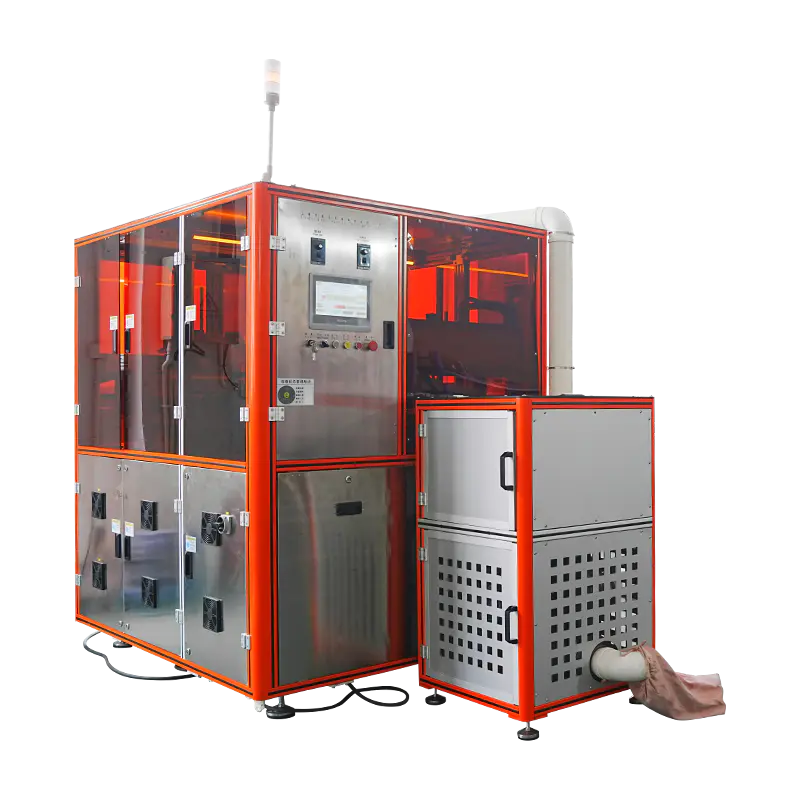
O platformă de presare acționată de aer pentru compactarea pudrei cosmetice libere în tigăi și prăjituri solide. Circuitul pneumatic aplică forță printr-o cursă controlată a cilindrului, oferind timpi de ciclu rapid și sarcină termică scăzută asupra pulberii. Se aplică pe formatele de fond de ten de fard de pleoape, fard de obraz, iluminator și pudră ușoară, unde sunt necesare timpi scurti de fixare și eliberare curată.
De ce acţionarea pneumatică
Caracteristicile procesului care determină unde se aplică presarea cu aer în producția cosmetică.
Timp de ciclu scurt
Cilindrul atinge presiunea de lucru într-un interval scurt de cursă, permițând rate de ciclu mai mari decât acționarea hidraulică pe formatele de tigaie puțin adânci.
Sarcină termică scăzută
Presarea cu aer introduce căldură minimă în zona matriței, ceea ce se potrivește formulărilor cu lianți cu punct de topire scăzut sau pigmenți sensibili la căldură.
Comportament de eliberare curată
Eliberarea rapidă a presiunii la sfârșitul cursei reduce aspirația dintre poansonul superior și suprafața pulberii, reducând lipirea și ridicarea tigaii.
Control simplu al presiunii
Forța este setată printr-un regulator de aer proporțional, iar presiunea de lucru este afișată direct pe HMI pentru fiecare rețetă.
Domeniu de întreținere redus
Componentele circuitului de aer necesită întreținere mai puțin frecventă decât echivalentele hidraulice și nu există un rezervor de ulei sau un circuit de temperatură a uleiului de gestionat.
Flexibilitatea integrării liniilor
Unitățile pneumatice pot fi poziționate aproape de echipamentele de umplere din amonte, fără a dirija conductele hidraulice pe etajul de producție.
Prezentare generală a circuitului pneumatic
Ansambluri care determină precizia forței, timpul de răspuns și repetabilitatea procesului.
Unitatea de pregătire a aerului
Ansamblul filtrului, regulatorului și lubrifiatorului condiţionează aerul de alimentare înainte ca acesta să intre în galeria supapei. Filtrarea elimină particulele și umezeala, regulatorul stabilește presiunea de lucru, iar lubrifiatorul furnizează o ceață de ulei controlată garniturii cilindrului.
Bancă de supape proporționale
Supapele direcționale proporționale controlează mișcarea de extindere și retragere a cilindrului de presare. Răspunsul supapei este monitorizat de sistemul de control, iar feedbackul de presiune de la un traductor este utilizat pentru a menține forța stabilită pe parcursul cursei de compactare.
Cilindru de presare
Cilindru cu dublă acțiune cu tijă ghidată și amortizare la ambele capete ale cursei. Amortizarea limitează impactul în momentul contactului cu suprafața pulberii, ceea ce ajută la păstrarea marginilor vaselor pe sculele în relief.
Bucla de feedback forțat
O celulă de sarcină montată sub placa matriței măsoară forța reală de presare și transmite valoarea înapoi către PLC. Controlerul ajustează deschiderea supapei proporționale pentru a menține forța într-o bandă de toleranță definită în timpul etapei de reținere.
Circuit de evacuare de siguranță
La deschiderea de gardă sau la oprirea de urgență, o supapă de evacuare evacuează presiunea cilindrului în atmosferă într-un interval scurt. Cilindrul nu poate reține sarcina în timp ce circuitul de siguranță este deschis, iar mașina revine la o stare de siguranță.
Date tehnice
Valori standard ale cadrelor. Intervalul de forță și uneltele sunt definite conform specificațiilor proiectului.
Formate de produse aplicate
Tipuri de pulbere și formate de tigaie care se potrivesc comportamentului de presare pneumatică.
Fard de pleoape presat
Tavile pentru fard de pleoape standard și de format mare, unde timpi scurti de reținere produc prăjituri cu margini curate și o suprafață uniformă.
Blush și Highlighter
Formate presate bombate și plate care necesită un aport termic scăzut în timpul compactării pentru a păstra orientarea strălucitoare a particulelor.
Fond de ten pudră ușoară
Fundația cu densitate mai mică compactează în cazul în care presarea pneumatică evită supracompactarea și menține capacitatea de împrăștiere a pulberii.
Tigaie de dimensiunea probei
Tigăi mici și formate promoționale presate cu forță redusă, cu timpi de ciclu scurti pentru producția de probă și mostre.
Tigăi cu suprafață în relief
Tigaie cu logo sau relief de model presate cu amortizare activată pentru a proteja detaliile fine de pe fața poansonului.
Unități de paletă cu mai multe nuanțe
Tigăi individuale pentru asamblarea paletei în care sunt necesare înălțimi și finisaj consistente pentru toate grupurile de nuanțe.
Întrebări frecvente
Întrebări operaționale ridicate în timpul evaluării și integrării. Selectați o întrebare pentru a extinde răspunsul.
Care este diferența dintre presarea pneumatică și cea hidraulică pentru pudra cosmetică
Presarea pneumatică aplică forță prin aer comprimat și se potrivește cu timpi de reținere mai scurti, intervale de forță mai mici și formulări sensibile la căldură. Presarea hidraulică oferă o forță mai mare cu timpi de reținere mai lungi și se potrivește cu prăjiturile dense și formatele mai mari de tigăi. Alegerea depinde de duritatea țintă a prăjiturii, dimensiunea tavii și comportamentul formulării.
Cum este controlată forța de apăsare în timpul ciclului
O celulă de sarcină sub placa matriței măsoară forța reală și trimite valoarea către PLC. PLC-ul compară acest lucru cu punctul de referință al rețetei și ajustează deschiderea supapei proporționale pentru a menține forța în banda de toleranță în timpul etapei de menținere.
Mașina poate presa formulări cu conținut ridicat de liant
Da, cu condiția ca duritatea țintă a tortului să se încadreze în intervalul de forță pneumatică. Formulările cu conținut ridicat de liant tind să beneficieze de aportul termic scăzut al presării cu aer, dar setările curbei de presiune ar trebui ajustate în funcție de formulare pentru a evita supracompactarea.
Ce calitate a aerului este necesară pentru o funcționare stabilă
Aerul de alimentare trebuie să fie uscat și filtrat pentru a îndepărta particulele și umezeala. Este necesară o presiune de lucru de 0,6 până la 0,8 MPa. Calitatea aerului sub această specificație afectează repetabilitatea forței și poate scurta durata de viață a garniturii supapelor și cilindrului.
Cât de des necesită întreținere circuitul de aer
Intervalele recomandate includ înlocuirea elementului filtrant la fiecare 1.000 de ore, reumplerea lubrifiantului după cum este indicat de vizorul, inspecția supapei proporționale la fiecare 3.000 de ore și înlocuirea setului de etanșare complet pe cilindru la fiecare 8.000 până la 10.000 de ore, în funcție de numărul de cicluri.
Presa este potrivită pentru un mediu de cameră curată
Mașina poate fi prevăzută cu suprafețe din oțel inoxidabil, canal de evacuare închis și lubrifianți de calitate alimentară pentru instalarea în cameră curată sau în mediu controlat. Circuitul pneumatic evacua aerul din zona de presare pentru a limita dispersia particulelor.
Ceea ce determină ieșirea ciclului pe această mașină
Ieșirea ciclului depinde de timpul de reținere, lungimea cursei cilindrului, timpul de umplere și dimensiunea tavii. Timpi mai scurti de reținere și tigăile de mică adâncime produc un randament mai mare, în timp ce tigăile adânci și timpii de reținere mai lungi reduc unitățile pe oră. Ieșirea reală este verificată în timpul testării de acceptare din fabrică.
Unitățile pneumatice și hidraulice pot împărtăși sculele
Compatibilitatea sculelor depinde de interfața de montare și de domeniul de forță. Atunci când ambele mașini folosesc aceeași placă standardizată, iar intervalul de forță a unității pneumatice acoperă forța de compactare necesară, seturile de scule pot fi împărțite între platforme cu valori de degajare documentate.
Referință pentru abaterea procesului
Situații observate în timpul presării pneumatice și acțiunile corective corespunzătoare.
Citirea forței fluctuează în timpul reținerii
Verificați unitatea de preparare a aerului pentru umiditate și confirmați că elementul filtrant nu este saturat. Inspectați răspunsul supapei proporționale și verificați semnalul celulei de sarcină față de un instrument de referință. Confirmați că presiunea aerului de alimentare rămâne stabilă în timpul ciclului.
Suprafața tortului arată impresia de pumn
Măriți amortizarea la capătul de contact al cursei pentru a încetini apropierea cu pumnul. Reduceți valoarea vitezei extinse din rețetă. Confirmați că fața superioară a poansonului este curată și fără acumulare de pulbere, ceea ce modifică profilul efectiv de contact.
Durata ciclului mai mare decât ținta rețetei
Verificați debitul de alimentare cu aer la admisia mașinii și confirmați că respectă specificațiile de consum. Verificați toba de eșapament pentru blocare. Verificați timpul de răspuns al supapei în raport cu înregistrarea de întreținere și ajustați viteza de retragere, dacă este necesar.
Pan se lipește de pumnul superior
Reduceți timpul de reținere și reduceți forța de apăsare cu 10 până la 15 la sută. Lustruiți suprafața poansonului și verificați că unghiul de eliberare se potrivește cu specificațiile sculei. Confirmați că conținutul de umiditate al pulberii este în intervalul recomandat de 1 până la 3 procente.
Scurgerea de aer se aude în apropierea cilindrului
Verificați etanșarea tijei și a pistonului pentru uzură. Verificați că fixarea cilindrului este sigură și verificați fitingurile la ambele porturi. Dacă scurgerea continuă după înlocuirea etanșării, inspectați alezajul cilindrului pentru a vedea dacă este marcat și înlocuiți cilindrul dacă este necesar.
Forța nu atinge punctul de referință al rețetei
Confirmați că setarea regulatorului se potrivește cu valoarea rețetei. Verificați dacă există scăderi de presiune pe unitatea de preparare a aerului și pe galeria supapei. Verificați că dimensiunea alezajului cilindrului corespunde specificațiilor instalate și verificați dacă există scurgeri interne dincolo de garnitura pistonului.
Note de integrare
Factori care afectează instalarea, utilitățile și funcționarea pe termen lung.
Cerințe de alimentare cu aer
Se recomandă o linie de aer dedicată cu filtrare și uscare în amonte. Presiunea la intrarea în mașină trebuie să rămână între 0,6 și 0,8 MPa în timpul ciclului și se recomandă un regulator dedicat la mașină.
Pardoseala si montaj
Mașina necesită o podea plană cu puncte de ancorare specificate în desenul de instalare. Izolarea vibrațiilor este recomandată atunci când presa împarte podeaua cu alte echipamente de producție.
Managementul zgomotului
Amortizoarele de evacuare și setările de amortizare mențin zgomotul de funcționare sub 75 dB la poziția operatorului. Tratamentul acustic suplimentar nu este necesar în mod normal în halele de producție.
Planificarea întreținerii
Intervalele recomandate includ înlocuirea elementului de filtrare la fiecare 1.000 de ore, inspecția supapelor la fiecare 3.000 de ore și înlocuirea setului de etanșare pe baza numărului de cicluri. Înregistrările sunt păstrate alături de jurnalul de întreținere a mașinii.