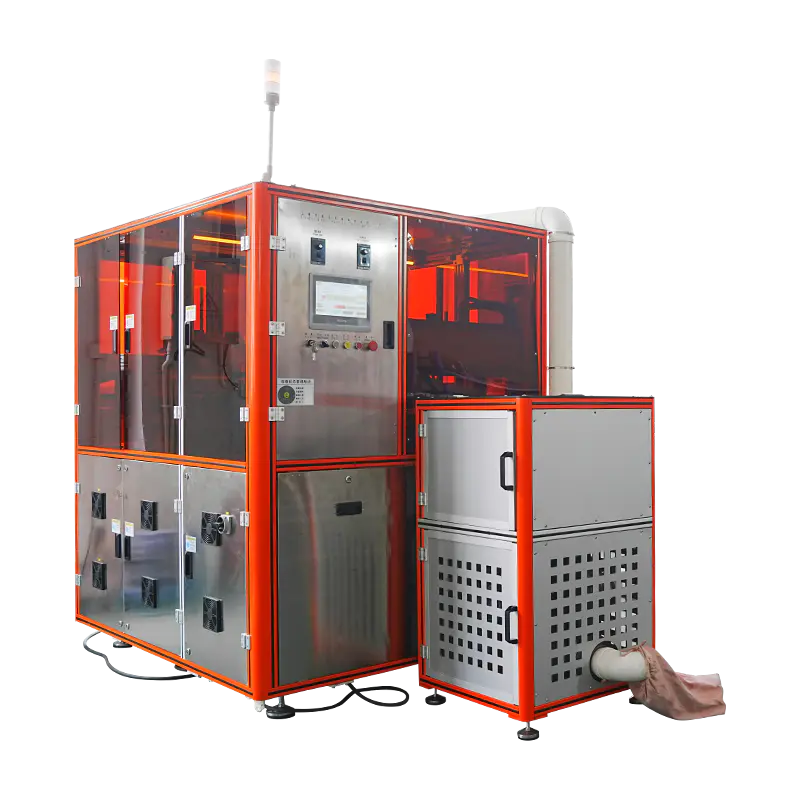
Mașină rotativă de presat pentru pulbere cosmetică
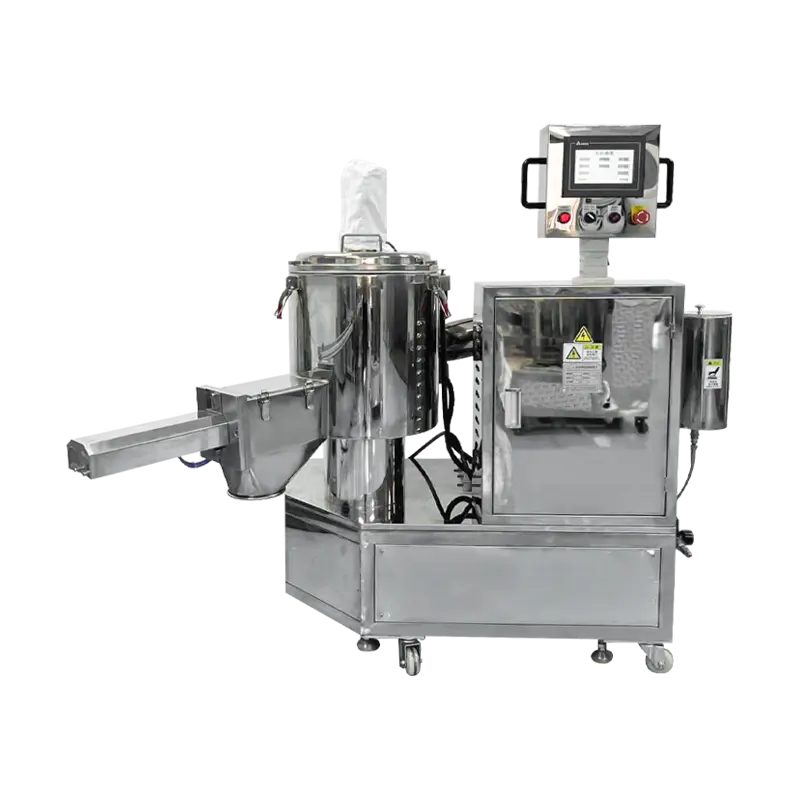
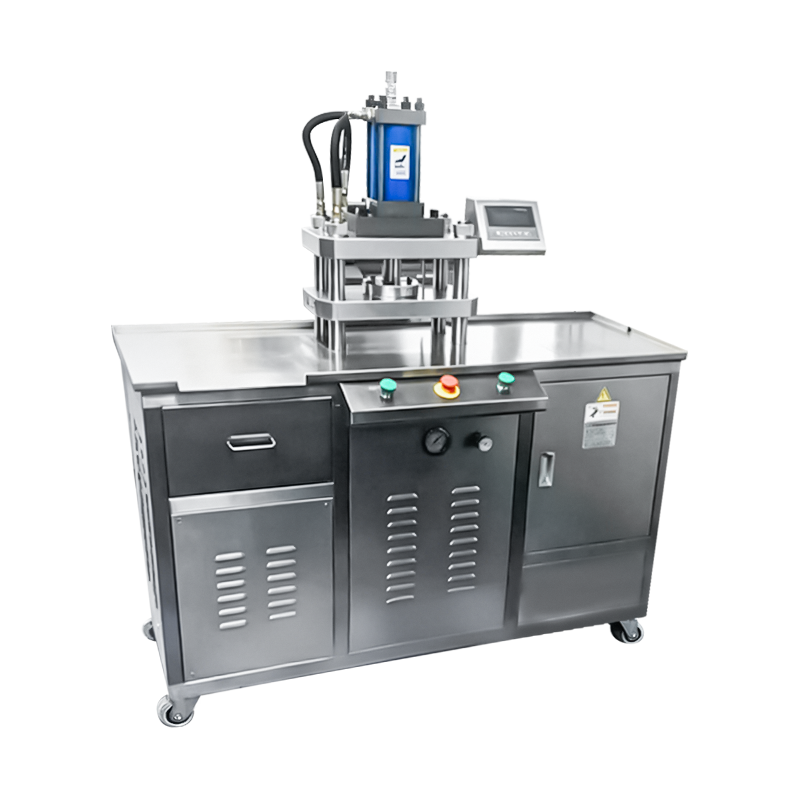
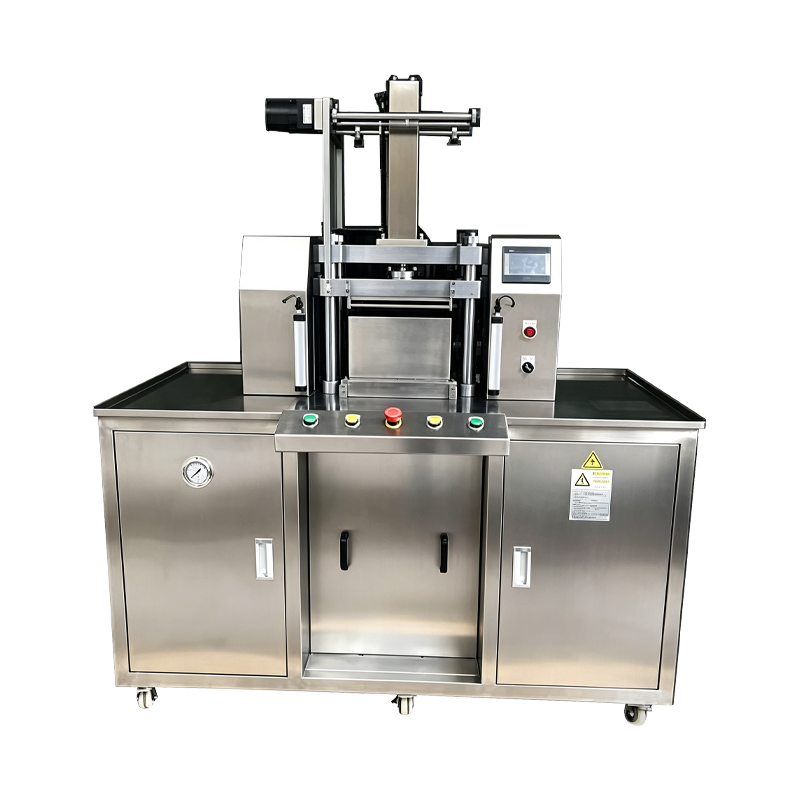
O platformă rotativă continuă care transportă mai multe poziții de presare care se deplasează prin zonele de umplere, presare și ejectare fără a opri masa. Aparatul este construit pentru o eliberare susținută de pudră cosmetică presată, inclusiv fard de pleoape, fard de obraz, fond de ten și iluminator, cu monitorizare a presiunii pe poziție și control al procesului bazat pe rețetă.
Mișcare continuă
Masa rotativă se indexează în timpul presării, astfel încât umplerea, compactarea și descărcarea rulează în secvență suprapusă, mai degrabă decât în pași discreti.
Controlul nivelului de poziție
Fiecare poziție de apăsare are propriul senzor de presiune, valoare de oprire și cursă de evacuare, toate abordate separat prin sistemul de control al mașinii.
Producție bazată pe campanie
Rețetele pot fi atribuite grupelor de poziții astfel încât un ciclu rotativ să producă mai multe SKU-uri în paralel pe durata unei campanii de producție.
Dispunerea mașinii
Zone funcționale dispuse în jurul platformei rotative.
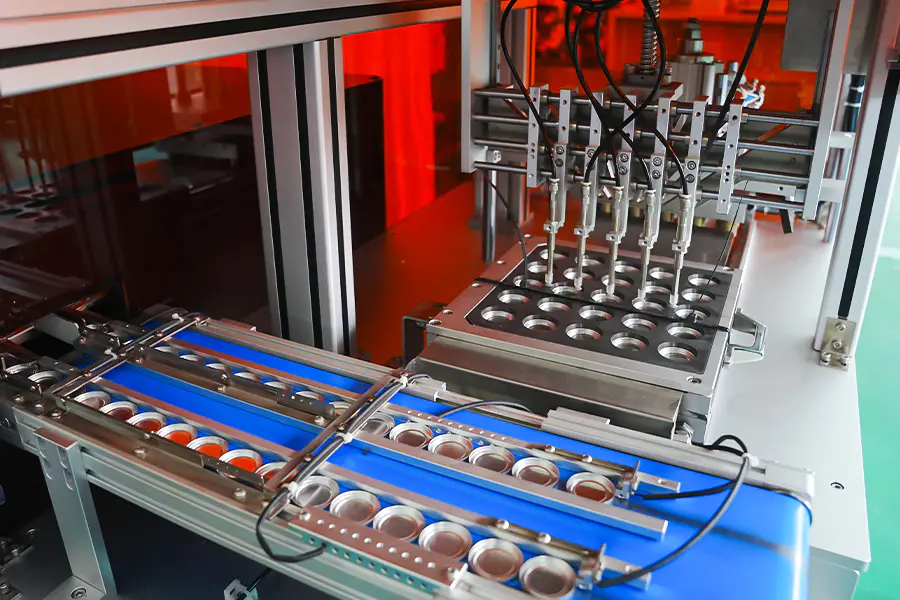
Dozarea pulberii
Capetele melcului servomotor se aliniază cu fiecare poziție pe măsură ce masa se rotește. Umplerea este declanșată de senzorii de poziție, iar greutatea dozei este verificată printr-o cântărire de verificare în linie înainte ca masa să avanseze către zona de presare.
- Precizie de umplere în plus sau minus 0,04 g
- Buncăr separat pentru fiecare formulare
- Feedback automat la nivelul buncărului
Presare rotativă
Poansonele superioare și inferioare urmează profilele acționate cu came sau servo în funcție de configurație. Presiunea este aplicată progresiv pe măsură ce poziția trece prin arcul de presare, ceea ce reduce stropirea de pulbere și îmbunătățește integritatea tortului.
- Interval de presiune de la 3 la 15 tone pe poziție
- Opțiuni de acționare servo sau came
- Setare independentă pe poziție
Ejecție și descărcare
Vasele presate sunt ridicate din matriță de un ejector sincronizat și transferate pe un transportor de descărcare sau pe unitatea de preluare și plasare. Unitățile respinse sunt deviate la aceeași stație fără a întrerupe rotația mesei.
- Evacuare pneumatică sau servo
- Poarta de respingere legată de poziție
- Compatibil cu scoaterea robotizată
Prezentare generală a specificațiilor
Valorile afișate pentru configurațiile standard. Numărul de poziții și intervalul de presiune sunt definite pe proiect.
Producție Fit
În cazul în care presarea rotativă se aplică în producția cosmetică.
Nuanțe cu volum mare
Rotația continuă se potrivește cu rulajele lungi de o singură nuanță, menținând producția stabilă pe ture fără pierderi de pornire și oprire găsite la presele cu o singură stație.
Campanii paralele SKU
Grupurilor de poziții li se pot atribui diferite formulări sau formate de pan, astfel încât o singură platformă rotativă produce mai multe SKU-uri în aceeași fereastră de producție.
Tigăi compacte și pentru fundație
Se aplică pe fondul de ten cu pudră compactă și pudră unde sunt necesare densitate constantă și margini curate pe volume mari.
Producția componentelor paletei
Vasele individuale pentru palete multicolore sunt presate în grupuri de poziții, apoi transferate în ansamblul din aval pentru încărcarea paletei.
Linii de producție prin contract
Se potrivește mediilor de producție care deservesc mai multe mărci, unde rechemarea rețetelor pe poziție și raportarea la nivel de lot reduc efortul de schimbare.
Pigment mineral și presat
Folosit pentru pulberi minerale și pigmenți presați, unde sunt necesare intervale de presiune scăzute și valori mai lungi pentru a evita crăparea.
Referință operațională
Situații întâlnite în timpul presării rotative și acțiunile corespunzătoare.
Variația greutății între poziții
Rulați rutina de calibrare pe poziție pentru capul melc afectat. Confirmați că densitatea în vrac a pulberii nu sa schimbat între loturi. Verificați șurubul melcului și cilindrul de dozare pentru uzură sau acumulare de pulbere. Verificarea încrucișată a cântăririi de verificare a poziției cu o balanță de referință.
Indexarea tabelului se oprește la mijlocul ciclului
Verificați istoricul alarmelor unității de indexare pe HMI. Verificați știftul mecanic de blocare și senzorul de poziție pentru reziduuri. Verificați că servomotor nu are o stare de suprasarcină. Confirmați că intervalul de lubrifiere a rulmenților de masă a fost respectat.
Marginile tortului crapă după apăsare
Extindeți valoarea de oprire pentru grupul de poziții afectat. Reduceți viteza de apropiere a presei. Verificați că distanța dintre poanson și matriță se încadrează în specificație. Verificați conținutul de umiditate al pulberii, care ar trebui să rămână între 1 și 3 procente.
Contaminarea cu pulbere între poziții
Inspectați scuturile de poziție și suprafața de deasupra mesei pentru a vedea dacă există transport de pulbere. Verificați că punctele de extracție a vidului sunt clare. Curățați masa de matriță între campanii și verificați dacă capacele buncărului rămân închise în timpul producției.
Ejectarea lasă reziduuri în matriță
Verificați cursa de evacuare în raport cu adâncimea vasului. Lustruiți peretele matriței și verificați pentru marcare. Aplicați lubrifiantul specificat pentru matriță la intervalul recomandat. Confirmați că poansonul inferior revine complet înainte de următorul ciclu de umplere.
Integrarea liniei
Puncte care afectează modul în care presa rotativă se conectează la echipamentul din jur.
Aprovizionare cu pulbere în amonte
Presa rotativă atrage dintr-un buncăr tampon alimentat de echipamente de amestecare sau de transport. Senzorii de nivel mențin aprovizionarea constantă și previn înfometarea la viteze mari de rotație.
În aval Take Out
Vasele presate se descarcă pe un transportor sau într-o unitate de pick and place. Semnalele identificate de poziție acceptă sortarea în aval, încărcarea tăvii sau asamblarea paletei.
Date și trasabilitate
Datele de producție la nivel de poziție sunt înregistrate pe lot. Înregistrările pot fi transferate către sistemele MES sau ERP pentru a sprijini documentația de calitate și analiza randamentului.
Planificarea întreținerii
Intervalele recomandate includ analiza uleiului hidraulic la fiecare 2.000 de ore, inspecția poansonului și matrițelor la fiecare 500 de ore și service-ul lagărelor rotative la fiecare 1.500 de ore.