Mașină de presat hidraulic pentru pulbere cosmetică
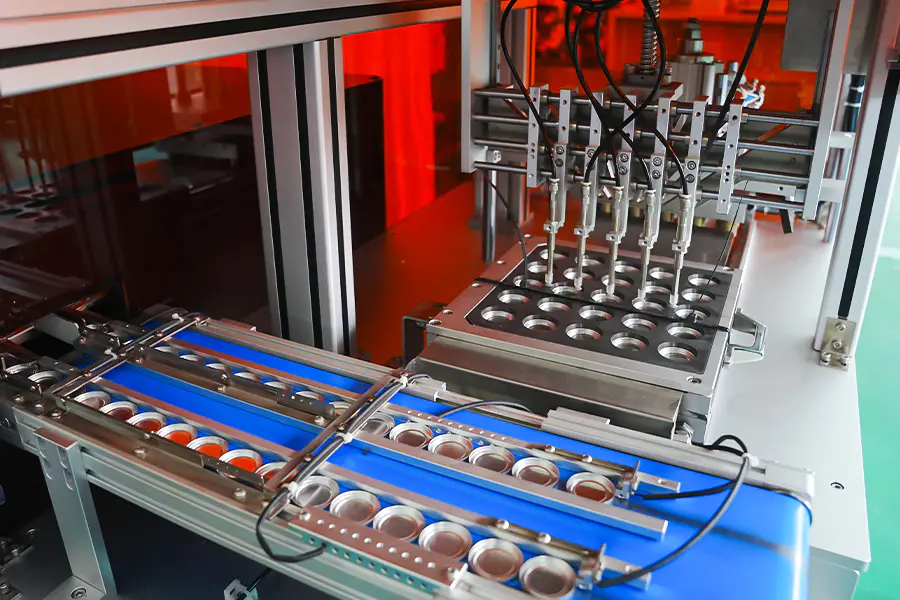
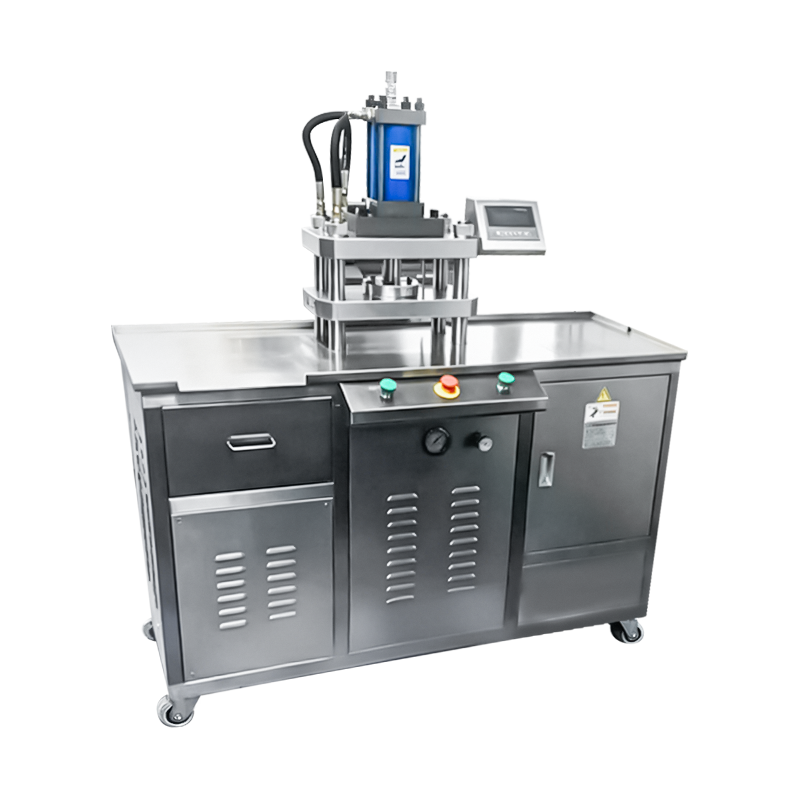
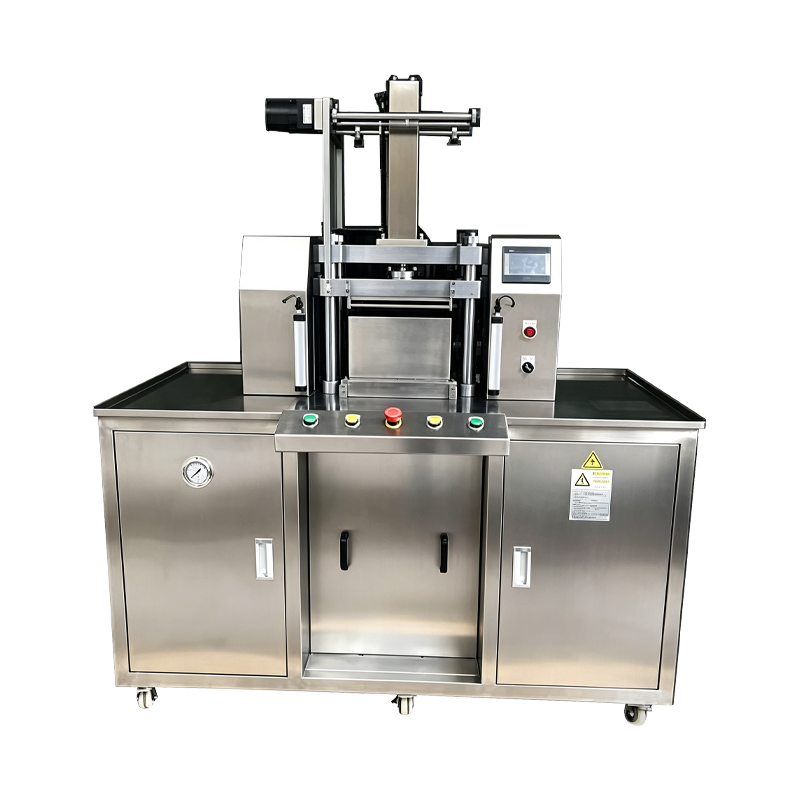
O platformă de presare hidraulică construită pentru compactarea pudrei cosmetice libere în prăjituri și tigăi solide. Circuitul hidraulic oferă o forță mare cu o curbă de presiune controlată, permițând compactarea densă a formulărilor care rezistă la presarea mecanică. Aparatul este aplicat la producția de fard de pleoape, fard de obraz, fond de ten, iluminator și pigment presat, unde duritatea tortului și finisarea suprafeței sunt parametri controlați.
Livrarea forței hidraulice
Un circuit hidraulic în buclă închisă menține presiunea pe parcursul cursei de compactare, astfel încât formulările dense ating duritatea țintă a turtei fără cicluri repetate de presare.
Curba de presiune programabila
Etapele de apropiere, compactare, menținere și eliberare sunt configurate separat pe HMI, permițând profilului de presare să se potrivească cu comportamentul de curgere al fiecărei formulări.
Stabilitate termică
Uleiul hidraulic este menținut într-o bandă de temperatură controlată printr-un circuit de răcire a uleiului și de încălzire, menținând viscozitatea și răspunsul la forță constant pe parcursul schimburilor lungi de producție.
Forțați înregistrarea datelor
Forța, poziția și timpul de reținere sunt înregistrate pentru fiecare ciclu și stocate în raport cu înregistrarea lotului, susținând trasabilitatea procesului și revizuirea abaterilor.
Arhitectura Sistemului Hidraulic
Ansambluri cheie care determină comportamentul presarii și controlul procesului.
Unitate de alimentare
Pompă cu cilindree variabilă cu control proporțional al supapei. Presiunea este reglată prin feedback în buclă închisă de la o celulă de sarcină montată pe berbecul de presare. Rezervorul de ulei include filtrarea, monitorizarea nivelului și controlul temperaturii.
Apăsând pe Ram
Cilindru placat cu crom dur cu mișcare ghidată pentru a limita deviația laterală sub sarcină. Lungimea cursei și viteza de apropiere sunt setate prin sistemul de control, iar berbecul poate fi poziționat în trepte fine pentru formatele de pan de mică adâncime.
Interfață de scule
Poansonul superior, poansonul inferior și matrița sunt montate pe o placă standardizată. Seturile de scule sunt interschimbabile între mașini de aceeași dimensiune a cadrului, iar valorile de degajare sunt documentate pentru fiecare format de produs.
Cabinet de control
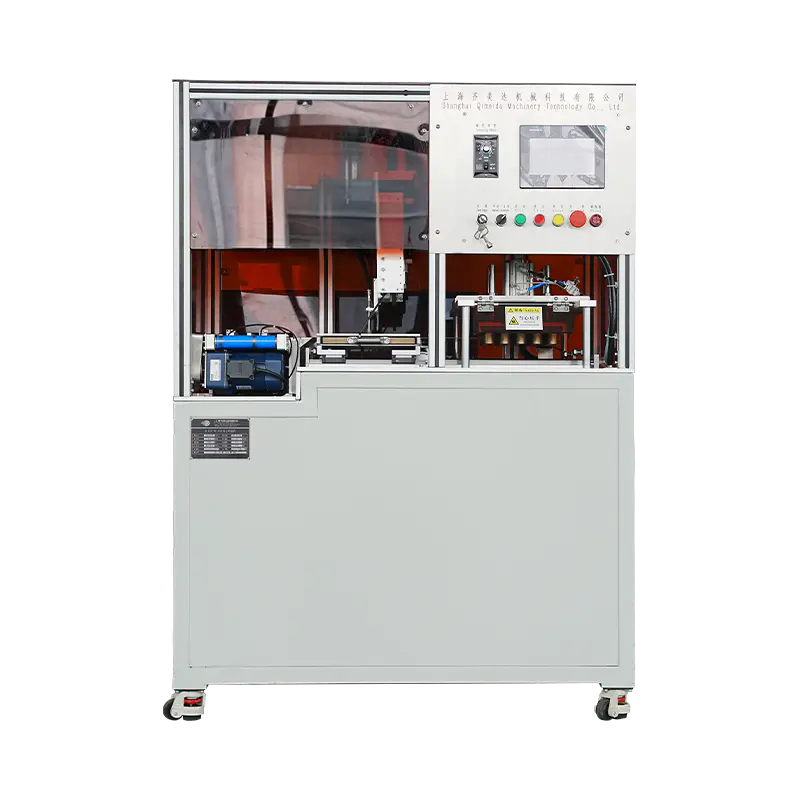
PLC, servomotor și releu de siguranță găzduite într-un dulap separat. HMI oferă managementul rețetelor, editarea curbei de presiune, istoricul alarmelor și contoare de producție. Datele pot fi exportate prin OPC UA sau CSV.
Circuit de siguranță
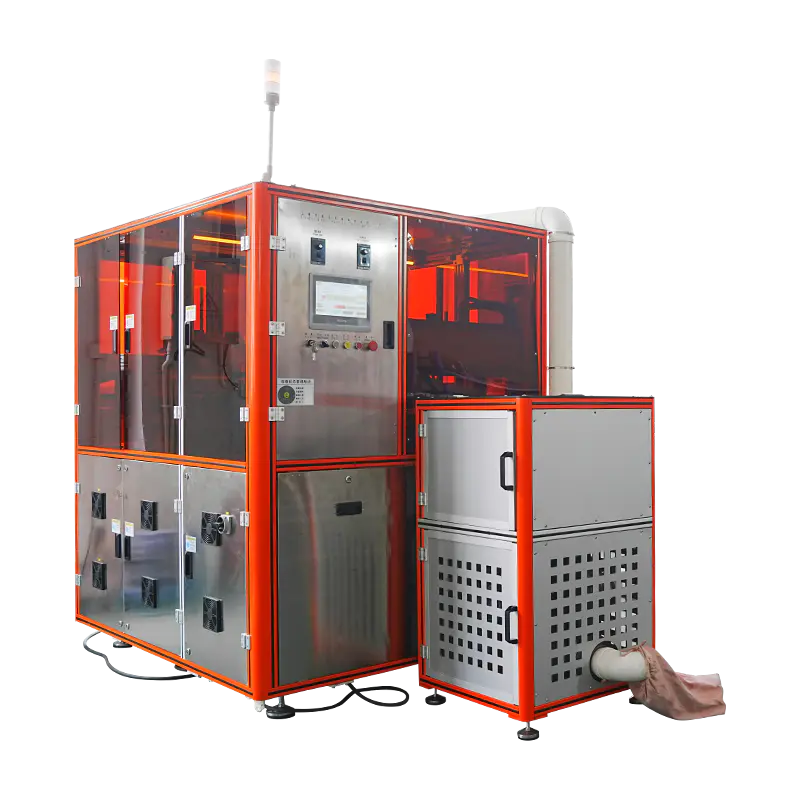
Apărare PLd de categoria 3 cu uși interblocate, oprire de urgență cu două canale și protecție luminoasă la deschiderea manuală de încărcare și descărcare. Presiunea hidraulică este descărcată la orice breșă de protecție.
Date tehnice
Valori standard ale cadrelor. Domeniul de forță și sculele sunt specificate pentru fiecare aplicație.
Formulări aplicate
Tipuri de pulbere și formate de produse manipulate prin presare hidraulică.
Fard de pleoape de înaltă densitate
Amestecuri dense de pigmenți care necesită forță susținută pentru a atinge duritatea țintă. Curbele de presiune în mai multe etape reduc acoperirea și fisurarea marginilor pe tigăile adânci.
Fond de ten cu pudră
Compactele cu conținut mai mare de liant beneficiază de un timp de păstrare controlat, care ajută liantul să curgă prin matricea de pulbere înainte de eliberare.
Pigment presat
Pigmenți grei și amestecuri de minerale presate la viteză mică de apropiere pentru a limita deplasarea pulberii în timpul cursei de compactare.
Prajituri cu praf copt
Prăjituri de format mare presate cu forță moderată cu timp de menținere prelungit pentru a obține o densitate uniformă înainte de etapa de coacere.
Formate Pan în relief
Panouri cu relief de suprafață apăsat la viteză de apropiere redusă pentru a păstra detaliile de pe fața superioară a poansonului.
Compacte cu mai multe straturi
Etapele succesive de umplere și presare formează compacte cu două sau trei straturi cu densitate controlată a stratului intermediar.
Referință pentru abaterea procesului
Situații comune de presare hidraulică și acțiunile corective corespunzătoare.
Forța scade sub valoarea de referință în timpul menținerii
Verificați răspunsul supapei proporționale și confirmați punctul zero al celulei de sarcină. Verificați temperatura uleiului hidraulic, care ar trebui să rămână în intervalul de 35 până la 50 de grade Celsius. Verificați preîncărcarea acumulatorului și verificați setarea de reducere a presiunii în raport cu înregistrarea mașinii.
Duritatea tortului variază între cicluri
Confirmați că valoarea timpului de reținere nu a variat în rețeta activă. Verificați consistența greutății de umplere prin cântarul de verificare în linie. Inspectați fața superioară a poansonului pentru a detecta acumularea de pulbere, ceea ce modifică spațiul efectiv de compactare.
Temperatura uleiului crește peste banda de funcționare
Verificați debitul răcitorului de ulei și verificați că circuitul de răcire nu este blocat. Inspectați nivelul rezervorului și completați cu uleiul specificat. Reduceți temporar rata ciclului dacă temperatura ambientală este peste intervalul de proiectare și verificați citirea senzorului de temperatură în raport cu un instrument de referință.
Ejectarea lasă tigaia așezată în matriță
Verificați că cursa de evacuare se potrivește cu adâncimea matriței pentru setul de scule actual. Inspectați placa ejectoră pentru uzură sau nealiniere. Confirmați că poansonul inferior revine complet înainte de următoarea etapă de umplere și verificați presiunea hidraulică la circuitul ejectorului.
Mișcarea berbecului nu este lină
Inspectați șinele de ghidare pentru contaminare și verificați lubrifierea. Verificați suprafața tijei cilindrului pentru înțepături. Confirmați că supapa proporțională nu se blochează și examinați istoricul alarmelor pentru orice vârfuri de presiune înregistrate în timpul cursei.
Alarma hidraulică în timpul ciclului
Citiți codul de alarmă de pe HMI și verificați senzorul asociat. Verificați nivelul uleiului, presiunea diferențială a filtrului și temperatura. Confirmați că circuitul de oprire de urgență este închis și resetați alarma la panoul de control înainte de a relua producția.
Note de implementare
Factori care afectează instalarea, funcționarea și performanța pe termen lung.
Cerințe ale fundației
Mașina necesită o pardoseală plană, cu izolație la vibrații pentru forța maximă de presare. Punctele de ancorare sunt specificate în desenul de instalare pentru a limita deformarea sub sarcină.
Selectarea uleiului hidraulic
Calitatea uleiului este selectată pe baza intervalului de temperatură ambientală la locul de instalare. Clasa specificată este înregistrată în manualul de întreținere și trebuie utilizată în timpul completării și schimburilor de ulei.
Depozitare scule
Seturile de poanson și matrițe trebuie depozitate în rafturi dedicate cu un strat de protecție. Condițiile de depozitare și procedurile de manipulare sunt documentate pentru a păstra finisajul suprafeței între campaniile de producție.
Intervalele de întreținere
Programul recomandat acoperă analiza uleiului la fiecare 1.500 de ore, înlocuirea filtrului la fiecare 2.000 de ore, inspecția poansonului și matrițelor la fiecare 500 de ore și calibrarea celulei de sarcină la fiecare 12 luni.