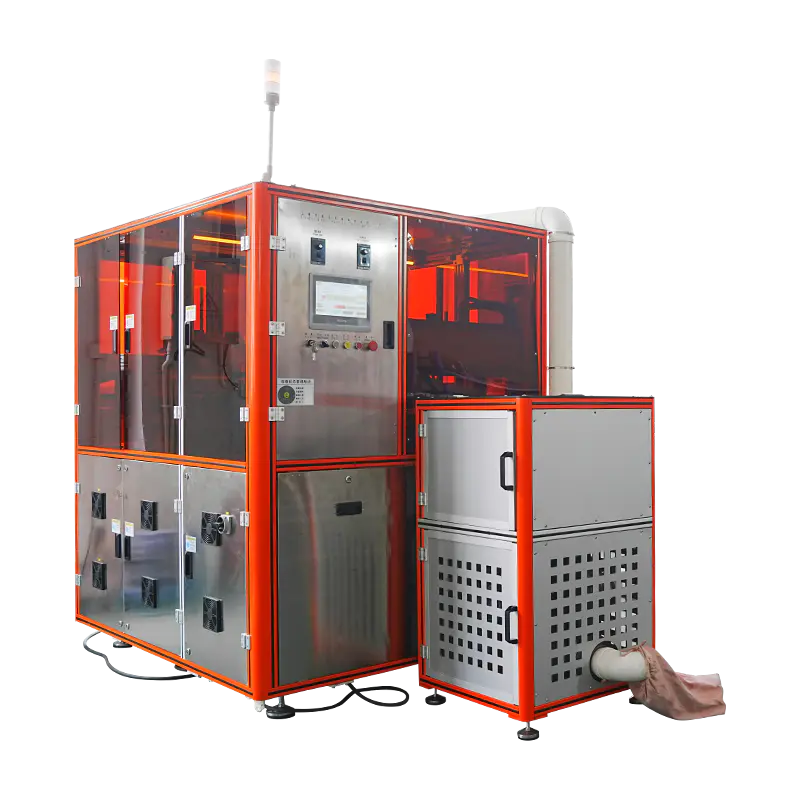
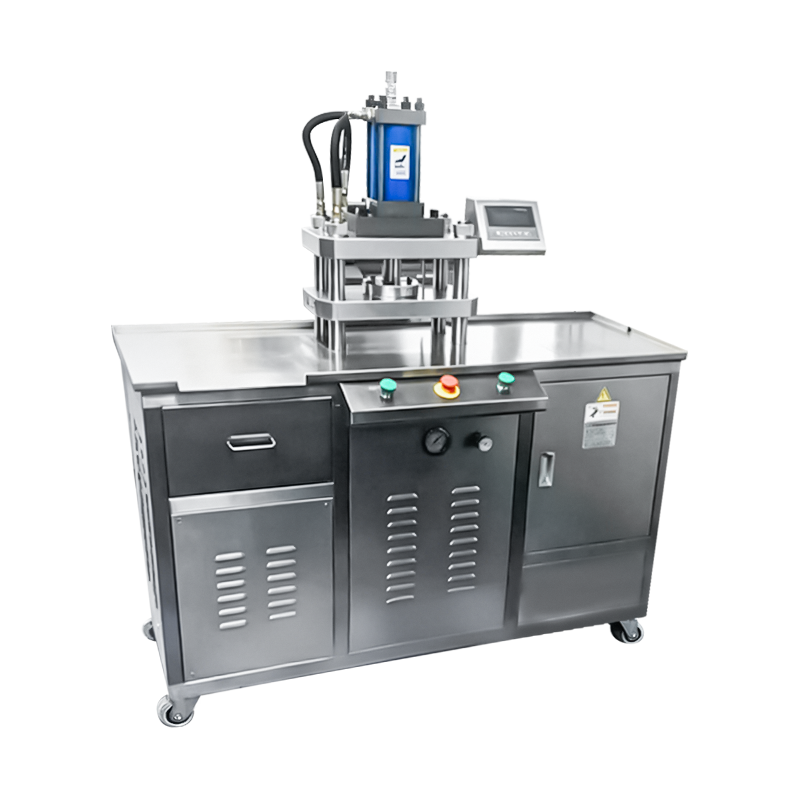
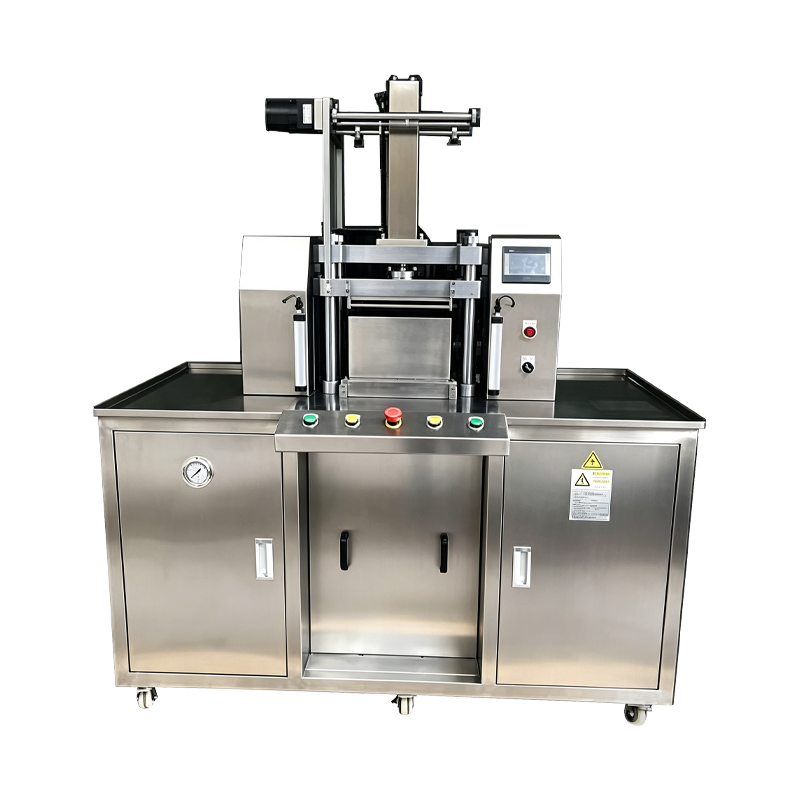
Mașină de presat automată pentru blush
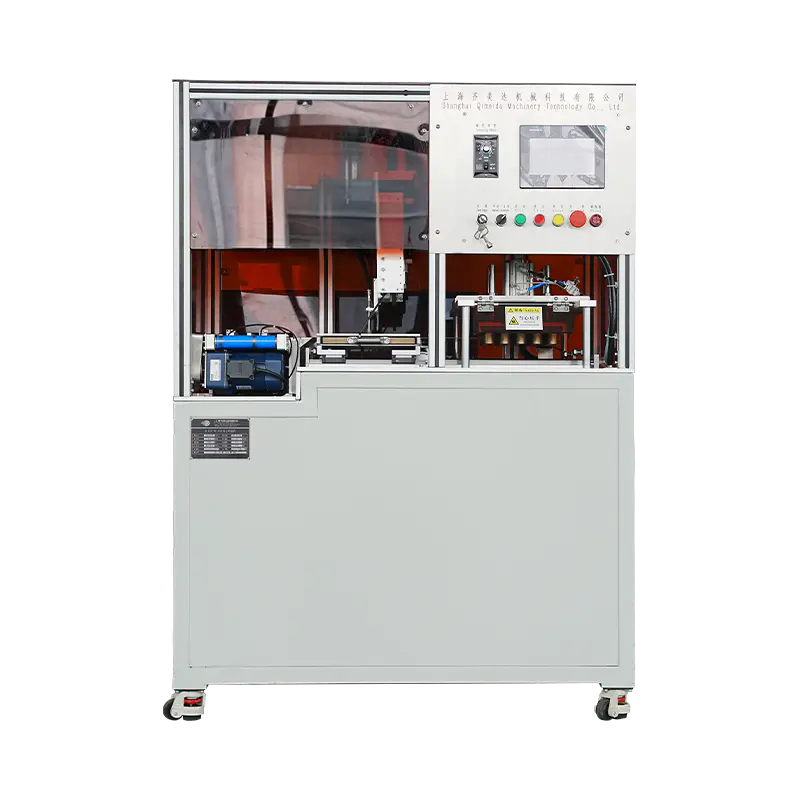
O platformă de presare configurată pentru producția de farduri și pudre de față, acoperind formate bombate, plate și în relief. Mașina automatizează alimentarea cu tavă, dozarea pulberii, compactarea și ejectarea într-un singur ciclu, cu controlul bazat pe rețetă al greutății de umplere, al forței de presare și al timpului de păstrare. Se aplică pe rulajele cu o singură nuanță, producția cu mai multe nuanțe și formatele de fard de obraz cu palete.
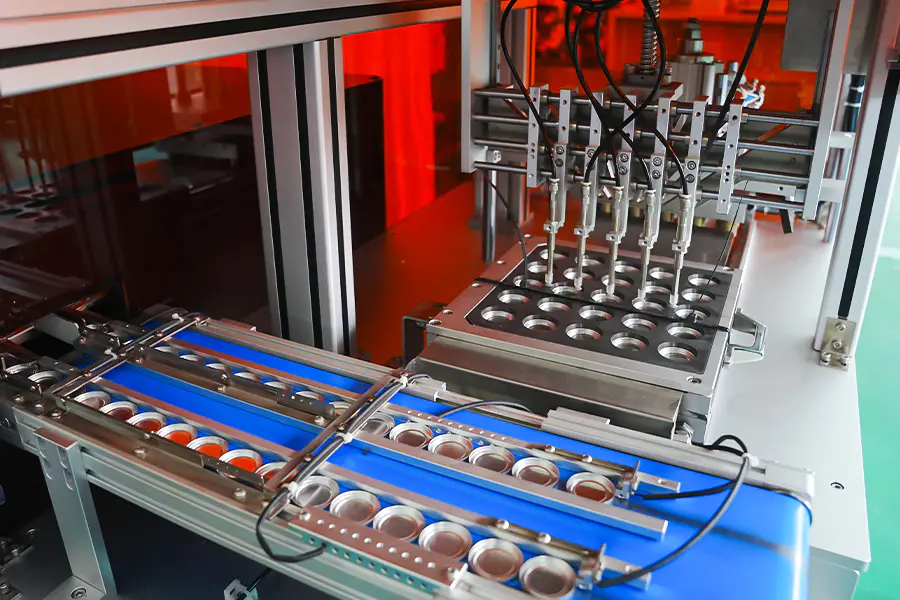
Pan Feed
Tabelele pentru fard de obraz sunt prezentate dintr-un încărcător de magazie sau tăvi în placa de indexare. Prezența și orientarea panoului sunt confirmate de senzor înainte ca ciclul să avanseze.
Doza de pulbere
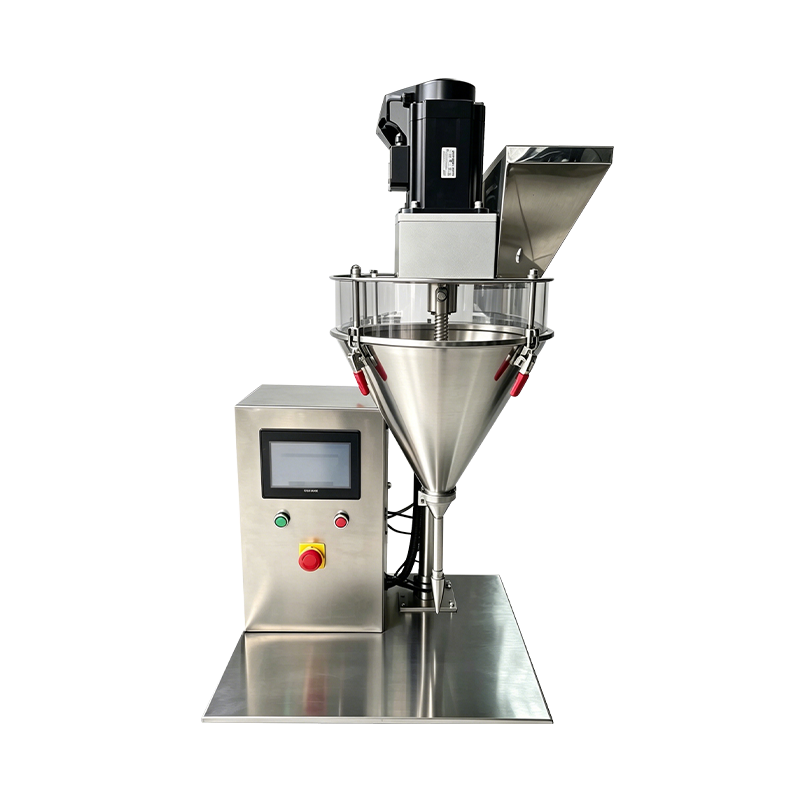
Un melc servo umple fiecare tavă până la greutatea rețetei. O cântărire de verificare în linie verifică doza, iar tigăile în afara toleranței sunt deviate înainte de a apăsa.
Nivelarea patului
O răzuitoare sau o treaptă de vibrație ușoară nivelează stratul de pulbere, astfel încât densitatea să fie uniformă înainte ca perforatorul să intre în contact cu suprafața pulberii.
Compactare
Poansonul superior coboară cu o rată controlată până la forța stabilită și se menține pentru valoarea de rețetă. Forța și poziția sunt înregistrate pe panou.
Ejectie
Tava presată este ridicată din matriță și transferată într-un transportor de descărcare sau o unitate de încărcare a tăvii. Cursa de evacuare este setată pentru a se potrivi cu adâncimea de pan.
Inspecție
Înălțimea vasului, starea suprafeței și greutatea sunt verificate la un punct de inspecție. Rezultatele sunt legate de înregistrarea lotului pentru trasabilitate.
Capacități pentru producția de blush
Funcții configurate pentru formatele de fard și pudră de față.
Suport pentru tigaie bombate
Tavi pentru fard de obraz bombate și rotunjite presate cu un pumn superior curbat. Viteza de contact și gradientul de compactare sunt setate pe rețetă pentru a proteja profilul domului.
Tigăi cu diametru mare
Formatele de tigaie de la 25 mm la 75 mm diametru sunt susținute prin plăci de matriță interschimbabile. La cerere, sunt disponibile recipiente mai mari pentru pudră de față.
Rețete specifice nuanțelor
Fiecare nuanță și formulă de fard de obraz își stochează greutatea de umplere, forța, timpul de păstrare și setarea de ejectare. Rechemarea rețetei se face din HMI.
Presare suprafață în relief
Poansoanele superioare cu logo sau relief de model sunt acceptate. Viteza de apropiere și gradientul de compactare sunt reduse pentru a păstra detaliile de pe suprafața panoului.
Manipulare moale a formulării
Formulări de fard de obraz cu densitate mai mică presate cu forță redusă cu timp de reținere prelungit pentru a limita supracompactarea și crăparea suprafeței.
Raportare la nivel de lot
Greutatea de umplere, forța de apăsare, numărul de recipiente și numărul de rebuturi înregistrate pe lot. Date exportabile prin OPC UA sau CSV pentru evaluarea calității.
Date tehnice
Valori standard de configurare. Dimensiunea panoului, intervalul de forță și instrumentele definite pe proiect.
Producție Fit
În cazul în care mașina de presat pentru fard de obraz este utilizată în producția de produse cosmetice.
Volumul cu o singură umbră
Tiraje lungi ale unei singure nuanțe de fard de obraz pe dimensiuni standard, cu stabilitate de ieșire menținută în timpul schimburilor și duritate constantă a tigaii.
Domed Blush Formate
Tigăi bombate și rotunjite produse cu scule curbe, unde parametrii de presare protejează profilul cupolei și limitează fisurarea la margine.
Gama de umbre sezoniere
Campaniile de loturi mai mici în care rechemarea rețetelor și timpii scurti de schimbare susțin tranziții frecvente între nuanțe și formate de pan.
Tigăi pentru fard de obraz în relief
Tigăi cu relief de suprafață sau finisaj texturat în care parametrii de presare sunt reglați pentru a păstra detaliile de perforare prin compactare.
Paleta Bound Blush
Palete cu mai multe tavi în care fardurile sunt produse și asamblate într-o secvență coordonată pentru un singur format de paletă.
Eșantion și unități promoționale
Setări de forță reduse și cicluri mai scurte pentru recipientele pentru mostre și formatele promoționale fără a modifica configurația mașinii.
Întrebări frecvente
Întrebări frecvente ridicate în timpul evaluării și integrării liniilor. Selectați o întrebare pentru a extinde răspunsul.
Ce formate de fard de obraz poate gestiona aparatul
Formatele rotunde, ovale, dreptunghiulare și cu boltă sunt susținute prin plăci de matriță interschimbabile. Gama standard acoperă un diametru de 25 mm până la 75 mm sau o amprentă echivalentă, cu formate mai mari disponibile la cerere.
Cum este controlată greutatea de umplere pentru fiecare tigaie
Pulberea este dozată de un melc servo-acționat folosind o metodă de umplere volumetrică. O cântărire de verificare în linie confirmă greutatea față de valoarea rețetei, iar tigăile din afara toleranței sunt deviate înainte de a apăsa. Greutatea umplerii este în mod normal menținută în plus sau minus 0,04 g.
Pot fi presate fardurile bombate fără să se crape
Da. Sculele bombate utilizează un gradient de compactare redus și o viteză de contact mai mică, astfel încât stratul de pulbere se deformează progresiv. Timpul de reținere este prelungit în funcție de rețetă, ceea ce permite liantului să se aseze și limitează crăparea în jurul marginii domului.
Ce timp de schimbare a sculelor ar trebui să fie de așteptat
O schimbare a setului complet de scule durează de obicei între 20 și 45 de minute, în funcție de forma tavii și de numărul de poziții care trebuie actualizate. Sculele sunt stocate după codul de rețetă și sunt trepte înainte de schimbare pentru a minimiza timpul de nefuncționare.
Mașina poate rula formulări de fard moi sau cu densitate scăzută
Da. Formulările de fard de obraz moi și cu densitate scăzută sunt presate cu o forță redusă cu timp de menținere prelungit. Gradientul de compactare este setat pe formulare pentru a preveni supracompactarea, care altfel ar reduce capacitatea de împrăștiere a pulberii și ar cauza fisurarea suprafeței.
Ce date sunt înregistrate pe lot
Greutatea de umplere, forța de apăsare, timpul de așteptare, numărul de recipiente și numărul de respingeri sunt înregistrate pe lot. Datele la nivel de ciclu pot fi exportate prin OPC UA sau CSV pentru documentația de calitate și revizuirea procesului.
Ce intervale de întreținere se aplică presei
Inspecția poansonului și matriței este recomandată la fiecare 500 de ore, curățarea șnecului și a sistemului de dozare la fiecare schimbare de nuanță, calibrarea indexorului la fiecare 1.000 de ore și verificarea celulei de sarcină la fiecare 12 luni. Înregistrările sunt păstrate alături de jurnalul de întreținere al mașinii.
Se poate integra mașina cu liniile de asamblare a paletelor existente
Da. Stația de descărcare furnizează un semnal identificat de poziție pe care ansamblul paletei din aval sau echipamentul de încărcare a tăvilor îl poate folosi pentru aliniere și secvențiere. Cerințele de integrare sunt definite în timpul planificării aspectului liniei.
Referință pentru abaterea procesului
Situații observate în timpul presării cu blush și acțiunile corective corespunzătoare.
Suprafața domului se crăpă după presare
Prelungiți timpul de așteptare cu 0,5 până la 1 secundă și reduceți gradientul de compactare. Verificați geometria poansonului cupolului în raport cu înregistrarea sculelor. Confirmați că conținutul de umiditate al pulberii rămâne între 1 și 3 procente.
Greutatea umplerii variază în funcție de poziție
Rulați rutina de calibrare pe poziție pentru melcul afectat. Confirmați consistența densității în vrac a pulberii în buncăr și verificați uzura șurubului melc. Verificați că nivelul buncărului rămâne peste 30% în timpul producției.
Pudra se lipeste de pumnul superior
Reduceți forța de apăsare cu 10 până la 15 la sută și scurtați timpul de reținere. Lustruiți suprafața poansonului și confirmați că unghiul de eliberare se potrivește cu specificațiile sculei. Verificați temperatura pulberii și conținutul de umiditate înainte de producție.
Tava nu a fost scoasă complet din matriță
Verificați că cursa de evacuare se potrivește cu setarea adâncimii panului. Inspectați tija ejectorului pentru contaminare și curățați peretele matriței. Confirmați că poansonul inferior revine complet înainte de următoarea etapă de umplere.
Modelul în relief se estompează pe suprafața tigaii
Reduceți viteza de apropiere în etapa afectată și reduceți viteza de contact. Verificați suprafața poansonului pentru a nu se acumula pulbere și verificați uzura sculei. Măriți puțin timpul de reținere pentru a permite modelului să se înregistreze înainte de eliberare.
Verificați rebuturile de cântărire depășesc intervalul normal
Verificați calibrarea cântăririi de verificare față de o balanță de referință. Inspectați melcul și cilindrul de dozare pentru a nu se acumula pulbere. Confirmați că cantitatea de pulbere nu s-a schimbat în dimensiunea particulelor sau conținutul de umiditate între loturi.
Note de integrare
Factori care afectează instalarea, utilitățile și funcționarea pe termen lung.
Aprovizionare cu pulbere
Se recomandă în amonte un rezervor tampon cu feedback de nivel. Pulberea trebuie să fie uscată, fără cocoloașe și în intervalul specificat de dimensiunea particulelor înainte de încărcare.
Transfer în aval
Stația de descărcare este compatibilă cu transferul transportor, încărcarea tăvii sau pick and place robotizat. Un semnal de identificare a poziției acceptă sortarea în aval și alinierea ansamblului paletei.
Depozitare scule
Seturile de poanson și matrițe trebuie depozitate în rafturi etichetate cu un strat de protecție. Înregistrările de scule cu valorile de degajare însoțesc fiecare format de pan și cod de rețetă.
Planificarea întreținerii
Intervalele recomandate acoperă inspecția poansonului și matrițelor la fiecare 500 de ore, calibrarea indexorului la fiecare 1.000 de ore, curățarea melcului la fiecare schimbare de nuanță și verificarea celulei de sarcină la fiecare 12 luni.