Calitatea pulberii presate în producția de produse cosmetice: factori cheie explicați
Time: Oct 23, 2026
O pudră compactă presată care se sfărâmă la margini, se adună neuniform pe perie sau se crapă în interiorul blisterului este rareori rezultatul unei singure greșeli. În timpul producției cosmetice, calitatea compactă este guvernată de cinci grupuri de variabile care interacționează: distribuția dimensiunii particulelor, controlul umidității și a liantului, parametrii de compresie, starea sculelor și stabilitatea mediului. Liniile care urmăresc toate cele cinci, în loc să reacționeze la defecte individuale, păstrează duritatea și rentabilitatea consistentă de la o tură la alta.
Luați în considerare o scenă obișnuită: formularea nu s-a schimbat, operatorul nu a atins setările presei, dar duritatea compactă variază semnificativ între rulările de dimineață și după-amiaza. Cauza nu este aproape niciodată presa în sine. Este o variabilă care s-a mutat în amonte: un nou furnizor de lot de talc, o schimbare a umidității în camera de umplere sau un liant care s-a segregat în timpul transportului. Lucrarea practică de control al calității este de a capta aceste mișcări din amonte înainte ca acestea să ajungă la stația de compresie.
Secțiunile de mai jos defalcă fiecare grup de factori cu toleranțele de lucru, simptomele și metodele de testare care contează într-un nivel de producție real.
Distribuția dimensiunii particulelor și uniformitatea amestecului
Distribuția dimensiunii particulelor este cea mai influentă variabilă a materiei prime în calitatea pudrei presate, deoarece determină cât de dens se împachetează particulele, cât de puternic se împachetează după comprimare și cât de bine se plătește prajitura pe piele.
Amestecurile de pulbere presată conțin în mod obișnuit o bază structurală de talc, mică, dioxid de titan, oxid de zinc sau caolin, plus 10-20% agenți de textură organică sau umpluturi minerale, cum ar fi nitrură de bor și silice. Particulele sub formă de trombocite, cum ar fi talcul și mica, alunecă unele împotriva altora în timpul presării și blocării, oferind rezistență mecanică. Particulele sferice precum silicea și nitrura de bor reduc frecarea între particule și îmbunătățesc alunecarea, dar adaugă puțină integritate structurală. Raportul dintre aceste forme de particule stabilește echilibrul între duritatea compactă și profitul aplicației.
Dimensiunea particulelor controlează, de asemenea, umplerea matriței. O distribuție îngustă a dimensiunii particulelor curge uniform și umple cavitatea tăvii la aceeași greutate în fiecare ciclu. O distribuție largă permite separarea particulelor fine de particulele grosiere din alimentator, creând gradienți de densitate care apar ca zone dure și moi în cadrul aceluiași lot. Testarea lotului de intrare ar trebui să verifice dimensiunea medie a particulelor pulberii de bază în raport cu o țintă validată, cu o toleranță recomandată de aproximativ plus sau minus 5 procente.
Calitatea pulberii presate, definită în termeni de producție, este obținerea unei densități uniforme de împachetare a particulelor pe întreaga tigaie, menținând în același timp suficientă coeziune între particule pentru a supraviețui manipulării, transportului și utilizării de către consumator fără a se prăbuși sau a rezista la profit.
10-20% textura și agenți de legare în amestec
5-10 microni dimensiunea medie tipică a particulelor pentru gradele de talc cosmetic
/-5% toleranța recomandată a lotului de intrare pentru dimensiunea medie a particulelor
80% ponderea investigațiilor defectelor care se regăsesc la mai mult de o cauză principală
Influență relativă asupra calității compacte
Dimensiunea particulelor și uniformitatea amestecului
Controlul umidității
Parametrii de compresie
Starea sculelor
Stabilitatea mediului
Conținutul de umiditate și distribuția uniformă a liantului
Umiditatea este cea mai frecventă cauză silențioasă a defectelor de pulbere presată, deoarece o modificare cu un punct procentual a umidității amestecului poate modifica duritatea, comportamentul de lipire și aspectul suprafeței fără nicio modificare vizibilă a formulei.
Majoritatea amestecurilor de pudră presată sunt formulate la o umiditate țintă de 3 până la 5 procente în etapa de presare. Peste 6 procente, amestecul devine coeziv în interiorul alimentatorului, se formează aglomerări, iar pulberea aderă la fețele de perforare. Sub 2 procente, coeziunea dintre particule scade, marginile se sfărâmă și sarcina electrostatică interferează cu umplerea matriței. Camera de presare ar trebui să fie menținută între 40 și 50% umiditate relativă, deoarece amestecurile care conțin talc, amidon și derivați de celuloză recâștigă sau pierd rapid umiditatea atunci când mediul se schimbă.
| Parametru | Interval țintă | Simptom dacă este prea scăzut | Simptome dacă este prea mare |
| Amestecați umezeala înainte de a apăsa | 3-5% | Margini sfărâmicioase, praf de suprafață | Se lipește de fața cu pumnul, se adună în alimentator |
| Umiditatea relativă a camerei | 40-50% RH | Încărcare statică, umplere neuniformă a matriței | Recuperarea umidității, curgerea mai lent a pulberii |
| Liant de stearat de zinc sau magneziu | 1-5% | Tort slab, ciobirea marginilor | Peliculă uleioasă, alunecare redusă, rezultat neregulat |
Un producător de prăjituri cu două sensuri a urmărit pitting intermitent de suprafață până la alimentarea cu aer comprimat din camera de presare. Uleiul și condensul de la un compresor neîntreținut au fost pulverizate pe pulbere în timpul ciclurilor de curățare. După instalarea unui uscător de aer frigorific și a unui dezumidificator înaintea zonei de presare, rata defectelor a scăzut de la aproximativ 4% la sub 0,5% în decurs de două zile de producție.
Lianții uscați, cum ar fi stearat de zinc și stearat de magneziu, sunt adăugați în formă micronizată și necesită timp de amestecare dedicat plus ordinea corectă de adăugare. Sub-amestecarea lasă zone bogate în lianți și zone sărace în liant care se compactează într-o tigaie cu duritate inconsecventă pe suprafața sa; supra-amestecarea poate acoperi particulele atât de bine încât aderența dintre ele se pierde.
Forța de compresie, Viteza de apăsare și Timpul de așteptare
Forța de compresie transformă pulberea liberă într-o prăjitură stabilă, dar produce un compact fără defecte numai atunci când viteza de presare și timpul de păstrare sunt potrivite cu caracteristicile de curgere ale amestecului respectiv.
Fiecare formulare de pulbere presată are o fereastră de compresie utilizabilă. Apăsați prea ușor și tortul este moale și sfărâmicios; apăsați prea tare și suprafața se crăpă, tortul devine ceros, iar absorbția de pigment scade. Pe o tavă tipică de 30 până la 50 mm, presele automate funcționează cu forțe totale în intervalul de la 5 până la 12 kN. Timpul de repaus, perioada în care poansonele țin pulberea cu forță maximă, permite particulelor să se deformeze și să se lipească. La viteze mari de presare, timpul de staţionare se scurtează, iar aerul prins are mai puţin timp pentru a scăpa, producând crăpare sau crăpare a suprafeţei în jurul centrului tăvii.
Simptome de subcompactare
- Margini sfărâmicioase sau fragmentate după ejectare
- Citiri de duritate scăzută și eșecuri ale testului de cădere
- Particule de suprafață libere care se transferă la aplicator
- Greutatea tigaii este greu de ținut fără a distorsiona tortul
Simptome de supracompactare
- Crăpături de suprafață sau crăpare pe suprafața compactă
- Lipirea pumnului și urme vizibile de ejectare
- Tort tare, ceros, cu o absorbție slabă a pigmentului
- Culoare neregulată deoarece suprafața rezistă la abraziune
Creșterea forței de compresie de la 6 kN la 8 kN poate crește duritatea compactă cu aproximativ 40 la sută pe același amestec, dar împingerea de la 8 kN la 10 kN cauzează adesea crăparea suprafeței în loc de duritate suplimentară. Optimul este specific formulei: validați-l pe lotul de pre-producție, apoi mențineți-l în rețeta de presă.
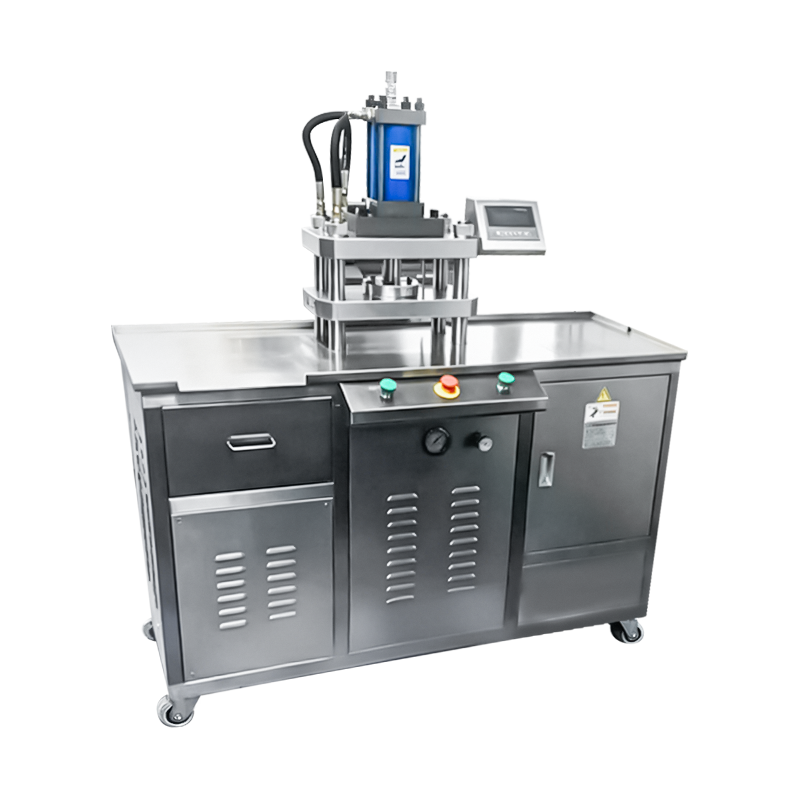
Liniile automate moderne de presare a pulberii, cum ar fi cele construite de Shanghai Qimeida Machinery Technology Co., Ltd., stochează rețete de presă per produs, astfel încât forța, precompresia, viteza, timpul de așteptare și profilul de ejectare să fie rechemate și reproduse la fiecare configurare. Aceasta elimină cea mai comună sursă de deviere între schimburi: un operator care ajustează forța în funcție de simțire.
Geometria sculelor, finisarea suprafeței și umplerea matrițelor
Instrumentul este interfața fizică care traduce setările de compresie în tigaia finită, iar starea acesteia este imprimată pe fiecare compact produs.
Fața de perforare este o oglindă a calității produsului. Un poanson lustruit și cromat eliberează compactul în mod curat; zgârieturile, gropile sau reziduurile uscate de liant își transferă modelul pe fiecare prăjitură. Alinierea poansonului superior și inferior contează la fel de mult ca finisajul suprafeței: un poanson nealiniat produce o presiune neuniformă peste tigaie, subțiind o margine și supra-ambalând partea opusă. Distanța dintre poanson și matriță trebuie verificată la un interval fix, deoarece un set uzat care câștigă doar 0,02 mm produce aripioare vizibile pe marginea compactă.
Presele automate cu zone de scule accesibile și modulare fac inspecția zilnică practică. Într-o linie de fard de pleoape, un pumn superior zgâriat repetă o linie vizibilă de suprafață pe fiecare compactă din lot; defectul a fost surprins doar pentru că operatorul a inspectat primul panou al schimbului față de o probă standard de referință.
O listă de verificare practică a instrumentelor pentru fiecare început de schimb include:
- Inspecția feței perforate pentru zgârieturi, gropi și acumulare de liant
- Măsurarea jocului dintre poanson și matriță pe fiecare set de scule la un interval definit
- Verificarea cursei de evacuare pentru a preveni forfecarea muchiei în timpul eliberării
- Verificați volumul de umplere a matriței față de greutatea țintă a tavii de cel puțin două ori pe schimb
Stabilitatea mediului și controlul calității în proces
Liniile de pulbere presată nu pot oferi o calitate consecventă fără un mediu de presare stabil și controale în proces care prind deriva înainte de a deveni un lot respins.
Temperatura, umiditatea, calitatea aerului și gestionarea statică aparțin aceleiași categorii cu setările presei. Umiditatea scăzută creează încărcătură electrostatică care respinge particulele fine și distorsionează umplerea matriței; umiditatea ridicată determină recăpătarea umidității în alimentator. O cameră de presare ținută la 20 până la 24 de grade Celsius și 40 până la 50% umiditate relativă, cu împământare statică pe alimentatoare și transportoare, oferă linia de bază pentru compresie repetabilă.
Planul de testare ar trebui să reflecte ceea ce face consumatorul cu produsul. Testarea durității măsoară rezistența mecanică; testarea căderii măsoară supraviețuirea prin transport și manipulare; inspecția suprafeței și testarea mostrelor măsoară profitul și aspectul. Uniformitatea greutății între tigăi prinde problemele de alimentare și de umplere devreme. Eșantionarea la fiecare 30 de minute pe o linie de rulare, plus inspecția din prima piesă la fiecare schimbare de configurare, este o frecvență practică de pornire.
- Verificați condițiile de pornire: înregistrați temperatura camerei, umiditatea relativă, umiditatea lotului de intrare și rezultatele inspecției sculelor.
- Setați presa din rețeta validată: forța finală, pre-compresie, viteza, timpul de așteptare și profilul de ejectare.
- Efectuați inspecția din prima piesă: greutatea tavii, duritatea, starea marginilor, finisarea suprafeței și potrivirea culorilor.
- Monitorizați la intervale definite: la fiecare 30 de minute verificați duritatea, greutatea și aspectul suprafeței și înregistrați rezultatele în raport cu limitele de tendință.
- Închideți bucla la sfârșitul lotului: comparați tendința de schimbare cu datele privind lotul de materiale și înregistrările instrumentelor pentru a identifica din timp cauzele principale.
Testați compactul așa cum îl manipulează consumatorul. Aruncați-l, apăsați-l cu vârful degetului, glisați-l cu o perie și priviți suprafața sub lumina înclinată. Un analizor de textură vă oferă un număr, dar răspunsul senzorial este poarta finală a calității.
Întrebări frecvente
Care este cel mai important factor în calitatea pudrei presate?
Distribuția dimensiunii particulelor are cea mai mare influență, deoarece afectează simultan umplerea matriței, densitatea de împachetare și coeziunea dintre particule. Niciun factor nu funcționează singur: umiditatea, parametrii de compresie, starea sculelor și stabilitatea mediului au nevoie fiecare de aceeași disciplină pentru a menține calitatea compactă la țintă.
Cum afectează umiditatea producția de pulbere presată?
Amestecurile de pulbere sunt higroscopice. Când umiditatea din cameră crește peste 50 la sută, amestecul își recapătă umiditatea, se lipește de pumni și se adună în alimentator. Când scade sub 30 la sută, sarcina statică perturbă umplerea matriței și crește praful. Menținerea umidității relative de 40 până la 50% este o regulă de producție de încredere.
Ce forță de compresie este utilizată pentru compactele cu pulbere presată?
Pe o tigaie tipică de 30 până la 50 mm, forța totală de compresie variază de la 5 la 12 kN, în funcție de amestec. Valoarea corectă produce un compact care supraviețuiește testării căderii în timp ce eliberează pigmentul cu ușurință la aplicare. Validarea unui lot de pre-producție este singura modalitate fiabilă de a-l seta.
Cum pot producătorii să reducă ratele defectelor de pulbere presată?
Introduceți testarea lotului primit pentru dimensiunea particulelor și umiditate, stocați rețetele de presă validate în loc să ajustați după simțire, programați inspecția zilnică a sculelor, umiditatea și statica din camera de control și efectuați verificări de duritate și greutate în timpul procesului la fiecare 30 de minute, cu limite de tendință definite.
Răspunsurile de mai sus se aplică pudrelor de față, fondurilor de ten și fardurilor de pleoape standard pe bază de talc. Formulele cu conținut ridicat de ceară sau sericit pot necesita ferestre diferite de umiditate și compresie și ar trebui validate separat.
STIRI recomandate:
Beneficiile cheie ale echipamentelor automate de manipulare a pulberii în producția de produse cosmetice
Cum mașinile compacte de presare a pulberii optimizează producția de produse cosmetice în loturi mici
Provocările procesării pulberilor în producția de produse cosmetice și cum să le rezolvi
Cum să construiți o linie de producție eficientă pentru produse cosmetice cu pudră presată
Echipamente cheie pentru o linie completă de producție a pudrelor cosmetice: Ghid 2026
Masina de presare a pulberii vs. mașină de compactare: diferențe cheie pentru producători
Produse înrudite
Drepturi de autor © Shanghai Qimeida Machinery Technology Co., Ltd. Toate drepturile rezervate.
Producători de mașini cosmetice profesionale personalizate
