Cum automatizarea îmbunătățește eficiența în procesul de producție a pulberilor cosmetice
Time: Sep 05, 2026
Un OEM cosmetic care rulează trei stații de presare manuală produce de obicei 150 de compacte de pulbere presată pe oră, cu o rată de respingere de peste 8%. După trecerea la echipament automat de presare a pulberii, același spațiu de podea produce mai mult de 600 de compacte pe oră, menținând abaterea greutății aproape de /- 1 la sută. În segmentul de produse cosmetice cu pudră, această diferență determină ce producători contractuali rămân profitabili. Acest articol detaliază unde este de fapt câștigată eficiența automatizării - dozare, umplere, presare, inspecție și schimbare - și cum arată cifrele la fiecare pas.
150 de compacte pe oră linie de bază manuală față de 600 de compacte pe oră ieșire automată pe aceeași amprentă
Ce înseamnă de fapt „eficiența” în producția de pudre cosmetice
Eficiența automatizării în producția de pulbere înseamnă producerea de compacte mai acceptabile pe oră de muncă, păstrând în același timp variația procesului în limitele de toleranță măsurabile.
Eficiența producției nu este o singură măsurătoare a mașinii. Este raportul dintre compactele presate conforme pe oră de muncă, ajustate pentru deșeuri, reprelucrare și timp neplanificat. Pentru o linie tipică de pudră presată, punctul de referință practic este un timp de ciclu sub 8 secunde per compact, abaterea greutății de umplere cu /- 1 la sută și schimbarea sub 30 de minute între modificările de nuanță sau de formulare. Constructorii de echipamente precum Shanghai Qimeida Machinery Technology Co., Ltd. proiectează sisteme automate de presare a pulberii exact în jurul acestor obiective.
Eficiența este egală cu compacte conforme pe oră de muncă, măsurate în funcție de deșeuri, reprelucrare și timpi neplanificați.
Automatizarea îmbunătățește eficiența prin cinci pârghii măsurabile:
- Consistența dozării oferă umplere repetabilă fără ajustarea operatorului.
- Stabilitatea forței de apăsare menține curbele de compactare programate ciclu după ciclu.
- Inspecția în linie elimină blocajul de verificare manuală.
- Memoria de rețetă și unelte reduc schimbarea de la ore la minute.
- Datele mașinii permit analiza cauzei principale în loc de presupuneri.
Precizia umplerii și dozare: unde eficiența este câștigată sau pierdută
Precizia umplerii este prima pârghie de eficiență, deoarece un compact de pulbere nu poate fi recuperat din punct de vedere economic odată ce doza greșită ajunge la matrița de presare.
Dozarea manuală depinde de consecvența operatorului, cu variația greutății variind de obicei de la 3 la 5 procente pe o tură. Umplerea automată a melcului sau volumetrică combinată cu feedback-ul de verificare a cântăririi menține greutatea de umplere între /- 0,5 până la 1 la sută. Această precizie se combină în aval: dozarea corectă reduce formarea fulgerului, previne supra-ambalarea matrițelor și menține stația de presare să funcționeze continuu în loc să se oprească pentru a elimina blocajele sau a respinge compactele supraponderale.
/- 0,5-1%
toleranță automată a greutății de umplere
3-5%
variație manuală a greutății pe schimb
4x
creșterea debitului pe o linie convertită
Dozare manuală
- Umpleți schimburile de greutate cu oboseala operatorului.
- Supraumplerea cauzează fulgerare și curățare frecventă a matriței.
- Verificarea cântăririi are loc în funcție de eșantion, astfel încât deriva este găsită cu întârziere.
Dozare automată
- Doza servocontrolată se repetă în schimburi.
- Cântărirea în buclă închisă corectează deviația pe ciclu.
- Defectele sunt surprinse înainte ca deșeurile să se acumuleze.
Într-o modernizare documentată, trecerea de la dozarea manuală la dozarea în buclă închisă a redus supraumplerea medie de la 4,2% la 1,1% în prima săptămână de producție.
Apăsarea viteză și consecvență setați plafonul producției
Presarea este etapa de blocaj în orice linie compactă, astfel încât viteza de presare și consistența determină câte unități trebuie să suporte restul liniei.
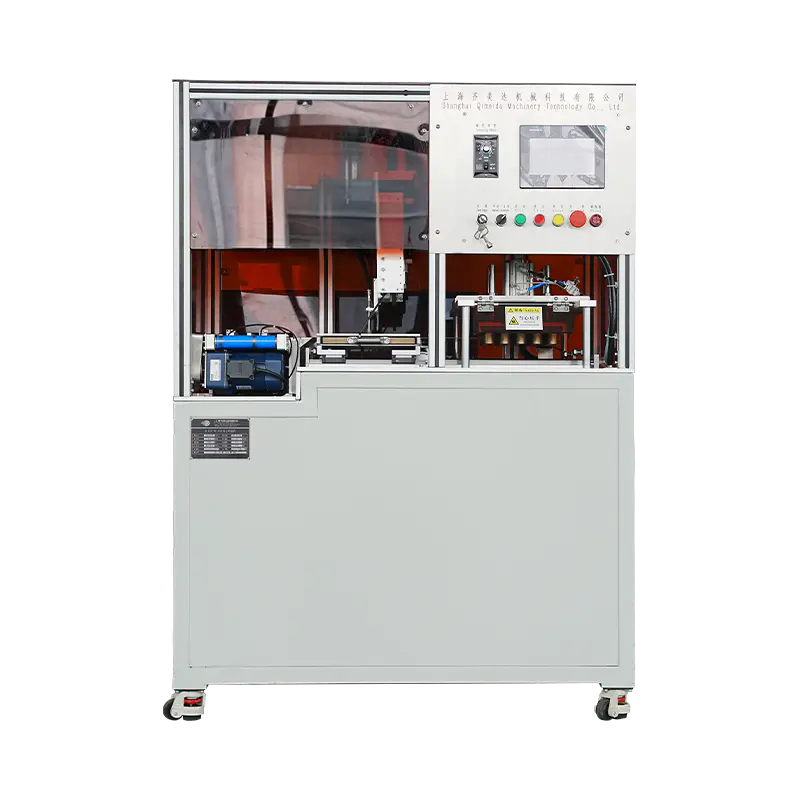
Sistemele moderne de presare a pulberii complet automate combină controlul forței hidraulice cu mișcarea matriței acționată servo. Avantajul nu este doar viteza, ci și repetabilitatea: forța de compactare este aplicată în parametrii programați pentru fiecare ciclu, eliminând variația care apare atunci când un operator reglează presiunea în funcție de simțire. O mașină automată de presare a pulberii aplică același profil de presiune primei compacte din tură și ultimei.
Ciclu de presare automat dintr-o privire
- Dozarea - pulberea cade în cavitatea matriței cu umplere în adâncime servocontrolată.
- Nivelarea - o racleta indeparteaza excesul si redistribuie densitatea suprafetei.
- Compactare - un profil de presiune în mai multe etape formează compactul.
- Ejectie - compactul se ridică curat din cavitate.
- Curatenie - suprafețele matriței sunt curățate automat pentru următorul ciclu.
O presă automată care rulează la 8 secunde pe ciclu produce 450 de compacte pe oră pe cavitate. Adăugarea de cavități mărește producția mecanic, motiv pentru care automatizarea reduce costul unitar fără creștere proporțională a numărului de angajați.
Controlul calității, risipa și timpul de schimbare
Liniile automate reduc risipa de material și îmbunătățesc calitatea nu prin inspectarea mai rapidă, ci prin eliminarea cauzelor defectelor înainte de a se forma.
Liniile manuale detectează defectele la inspecția finală, după ce manopera și materialul sunt deja cheltuite. Sistemele automate efectuează verificări în linie în timpul sau după fiecare ciclu de presare, acoperind greutatea umpluturii, integritatea suprafeței și caracterul complet al marginilor. Compactele defecte sunt respinse automat, iar tendințele de respingere sunt înregistrate, astfel încât cauza să poată fi urmărită la o anumită stație sau lot de pulbere. Rezultatul este o rată mai mică a deșeurilor și un randament mai mare la prima trecere.
| Parametru | Linia de bază manuală | Linie automată | Câștig măsurat |
| Ieșire de linie | 150 buc/ora | 600 buc/ora | Debit de 4x |
| Variația de greutate a umplerii | /- 3-5% | /- 0,5-1% | Toleranță de 3-4 ori mai strânsă |
| Rata de respingere și reluare | 8-12% | 1-3% | Cu 60-80% mai puține respingeri |
| Timp de schimbare | 90-120 de minute | 20-30 minute | Configurare cu 70% mai rapidă |
| Manopera pe linie | 3 operatori | 1 operator | Reducerea forței de muncă cu 60-70%. |
Pentru o linie care produce 10.000 de compacte zilnic, trecerea de la o rată de respingere de 10% la o rată de respingere de 2% economisește aproximativ 800 de compacte pe zi în materie, energie și forță de muncă, aproximativ 240.000 de unități într-un an de producție de 300 de zile.
Cazul economic pentru automatizare
Economia automatizării unei linii compacte cu pulbere se rambursează prin economii de forță de muncă, materiale și schimbare, de obicei în 12 până la 24 de luni pentru o singură linie.
Automatizarea modifică structura costurilor. Forța de muncă trece de la munca manuală repetitivă la supravegherea mașinii, randamentul materialului se îmbunătățește pe măsură ce deșeurile scad, iar schimbarea mai rapidă transformă timpul inactiv în timp productiv. Graficul de mai jos arată deplasarea relativă pentru o linie compactă reprezentativă de 10.000 de unități pe zi.
Factori de cost relativ: linie manuală versus linie automată
Linie automată Linie manuală
Costul forței de muncă pe unitate
Rata deșeurilor materiale
Ore de schimbare pe lună
O soluție complet automatizată de presare a pulberii de la Shanghai Qimeida Machinery Technology Co., Ltd. înlocuiește în mod obișnuit două până la trei stații manuale pe linie, menținând în același timp repetabilitatea compactării cu /- 1% din greutatea de umplere, ceea ce reduce direct costul pe compact acceptabil.
Considerații de implementare pentru plantele de pulbere cosmetică
Un proiect de automatizare de succes începe cu date de producție, nu cu broșuri ale mașinii.
- Documentați timpul curent al ciclului, rata de respingere, frecvența de schimbare și alocarea forței de muncă.
- Definiți toleranțe țintă pentru greutatea de umplere și forța de presare.
- Selectați echipamente cu capacitate cu mai multe cavități și stocare rețete.
- Planificați manipularea pulberii în jurul presei, inclusiv alimentatoare, eliminarea prafului și fluxul de material.
- Ghid de instalare sigur, instruire pentru operator și asistență de la distanță.
Fabricile care pun în funcțiune echipamente automate cu instruire structurată și diagnosticare la distanță ating obiectivele de producție de aproximativ două ori mai repede decât cele care instalează și pleacă.
Întrebări frecvente
Care este principalul câștig de eficiență din automatizarea producției de pudre cosmetice?
Câștigul principal este producția conformă mai mare pe oră de muncă. Liniile tipice se deplasează de la aproximativ 150 la mai mult de 600 de compacte pe oră, menținând greutatea de umplere în /- 1 la sută.
Cât de precisă este umplerea automată cu pulbere în liniile compacte?
Sistemele servo în buclă închisă sau melcul cu cântărire în linie mențin greutatea de umplere între /- 0,5 până la 1 procente, comparativ cu 3 până la 5 procente pentru dozarea manuală.
Automatizarea chiar reduce risipa la presarea pulberii?
Da. Detectarea automată a respingerii și dozarea în buclă închisă reduc ratele de respingere de la aproximativ 8 până la 12% până la 1 până la 3%, economisind mii de unități pe lună pe o singură linie.
Cât timp durează schimbarea echipamentelor automate de presare a pulberii?
Cu rechemarea rețetei și poziționarea automată a sculelor, schimbarea scade de la 90 la 120 de minute pe liniile manuale la aproximativ 20 până la 30 de minute pe sistemele automate.
STIRI recomandate:
Cum să construiți o linie de producție eficientă pentru produse cosmetice cu pudră presată
Cum cuptoarele de uscare cu circulație îmbunătățesc calitatea producției de pulbere presată
Cum mașinile de încărcare complet automate îmbunătățesc liniile de presare a pudrei cosmetice
Cum mașinile compacte de presare a pulberii optimizează producția de produse cosmetice în loturi mici
Cum să alegi un mixer de pulbere cosmetică în funcție de capacitatea de producție: un ghid complet
Echipamente cheie pentru o linie completă de producție a pudrelor cosmetice: Ghid 2026
Produse înrudite
Drepturi de autor © Shanghai Qimeida Machinery Technology Co., Ltd. Toate drepturile rezervate.
Producători de mașini cosmetice profesionale personalizate
